Tratamientos para ingeniería y maquinaria
Mecanizado de precisión
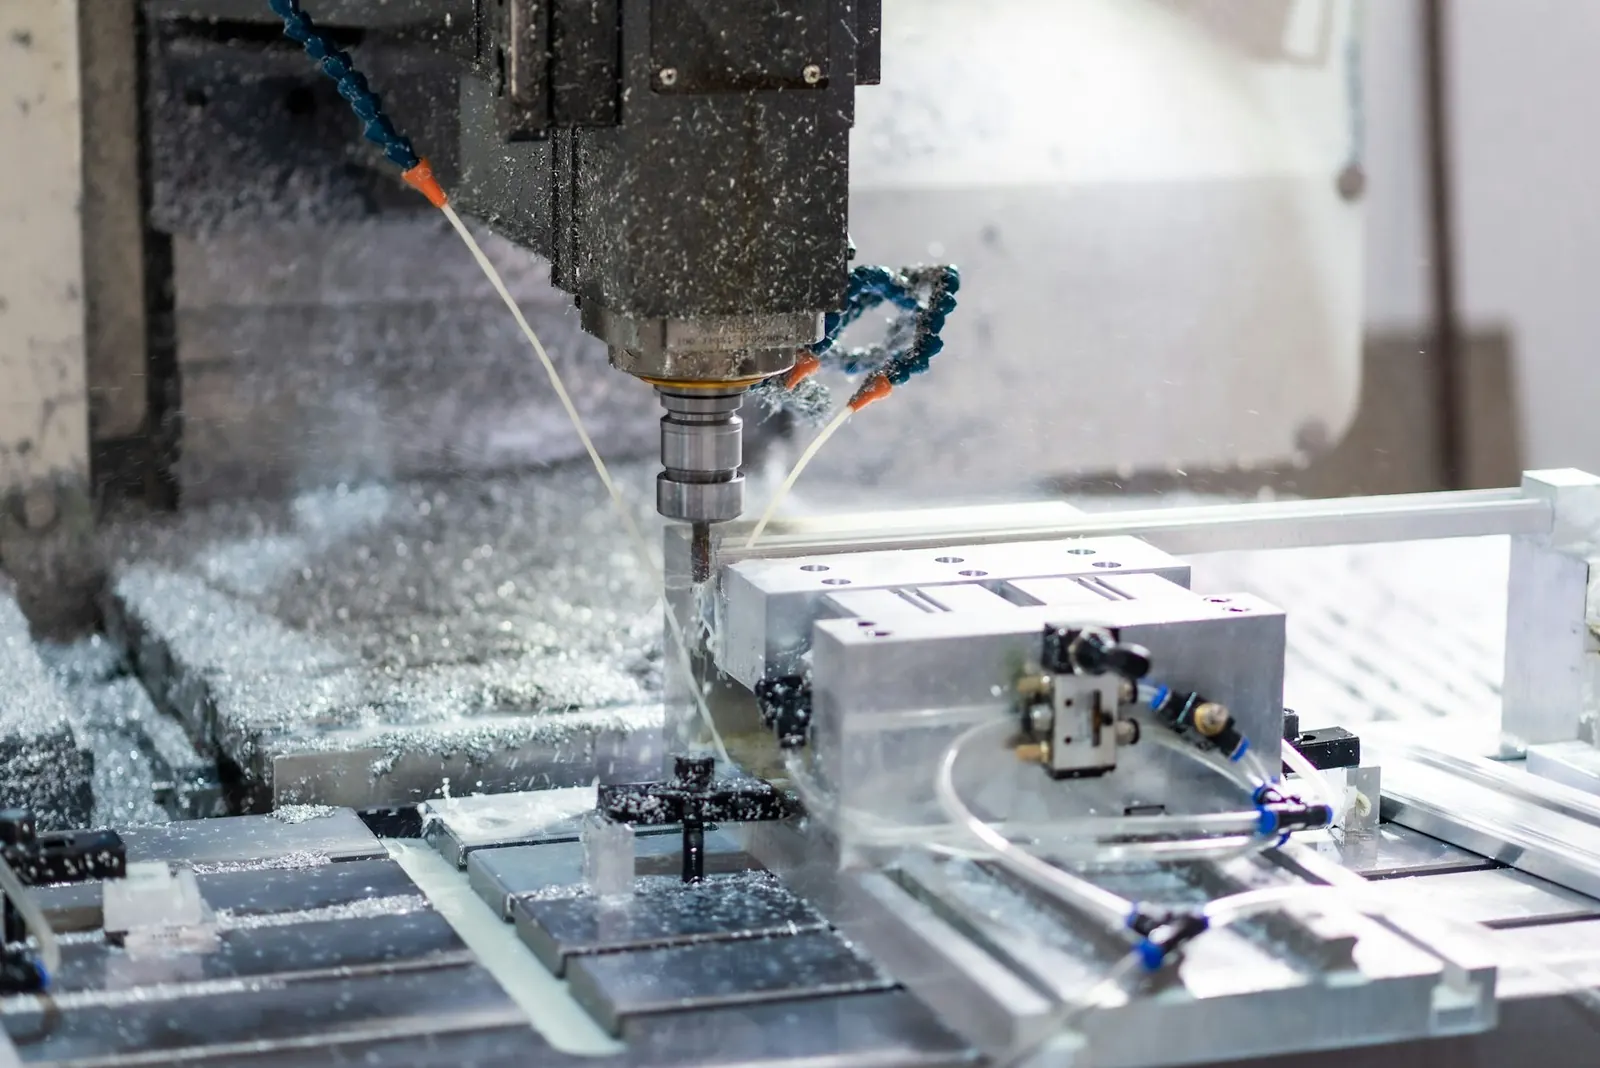
Ingeniería y maquinaria
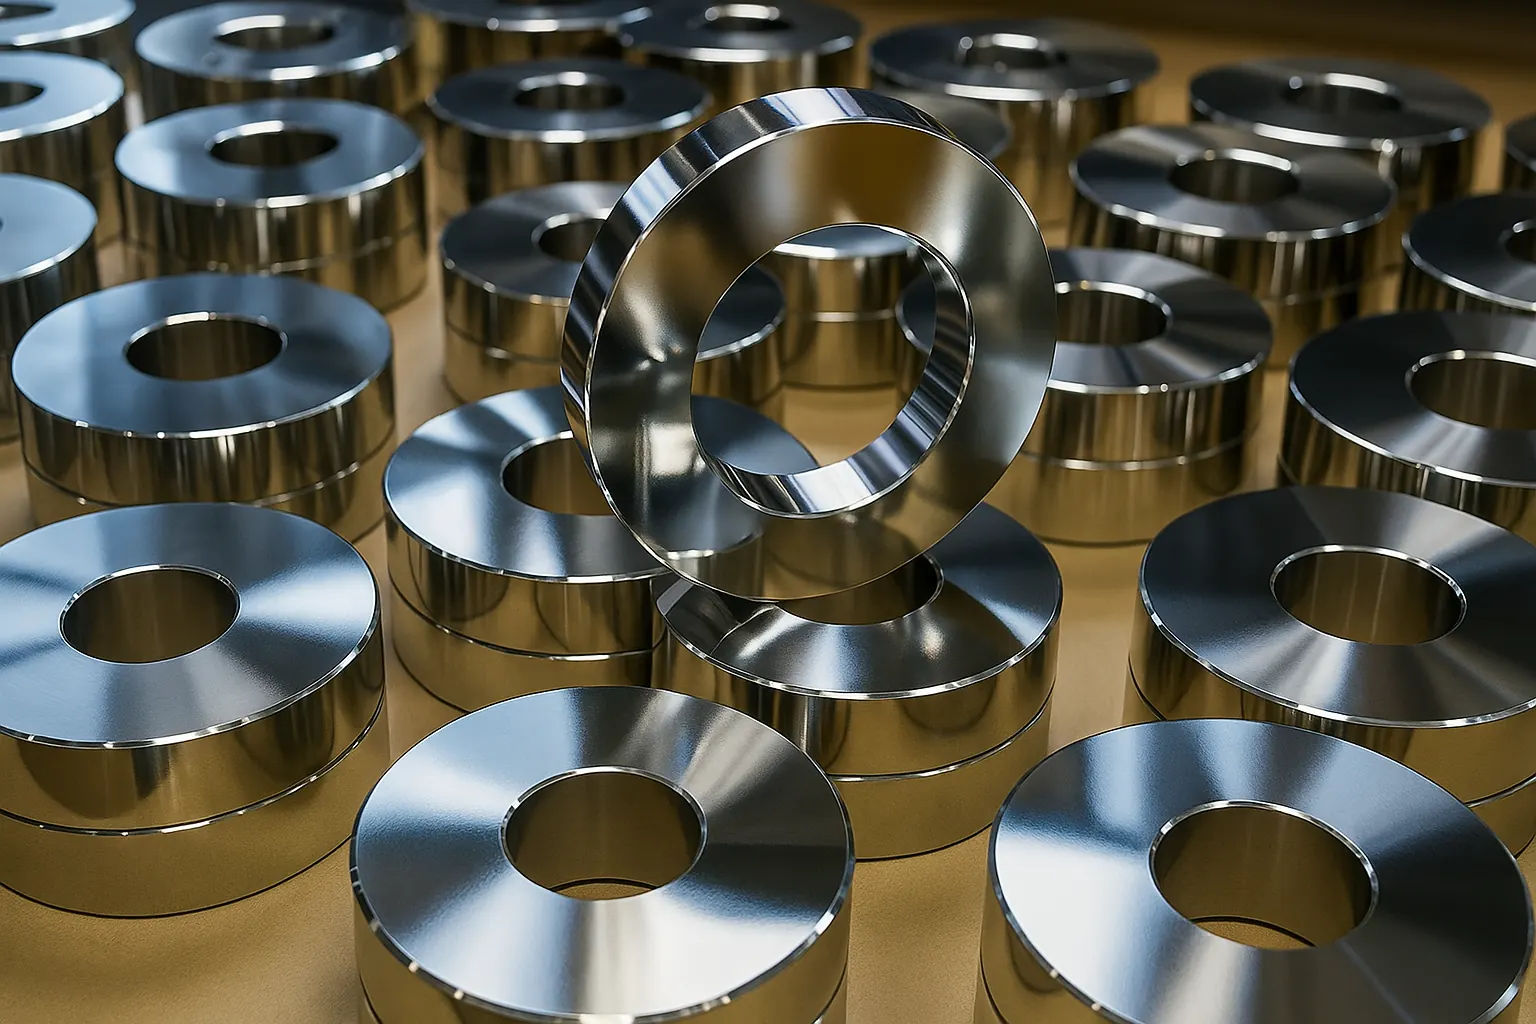
Piezas mecanizadas, utillajes y bastidores. Micras dentro de tolerancia, roscas y asientos protegidos, y zonas conductivas donde hacen falta.
El anodizado también ocupa sitio
Una capa de 15 µm parece nada hasta que un rodamiento no entra en su asiento. En piezas mecanizadas, el tratamiento forma parte del ajuste: por eso definimos contigo las cotas críticas, enmascaramos roscas, asientos y planos de estanqueidad, y validamos con muestra antes de la serie.
Cuando una pieza necesita a la vez protección y continuidad eléctrica, combinamos anodizado sellado en el conjunto y conversión química en los puntos de masa.
- Micras nominales y tolerancia por familia
- Roscas y planos críticos enmascarados
- Aspecto industrial consistente
- Certificado por lote y registros auditables
Piezas
Acabados funcionales y estéticos para entornos industriales.
Piezas que tratamos
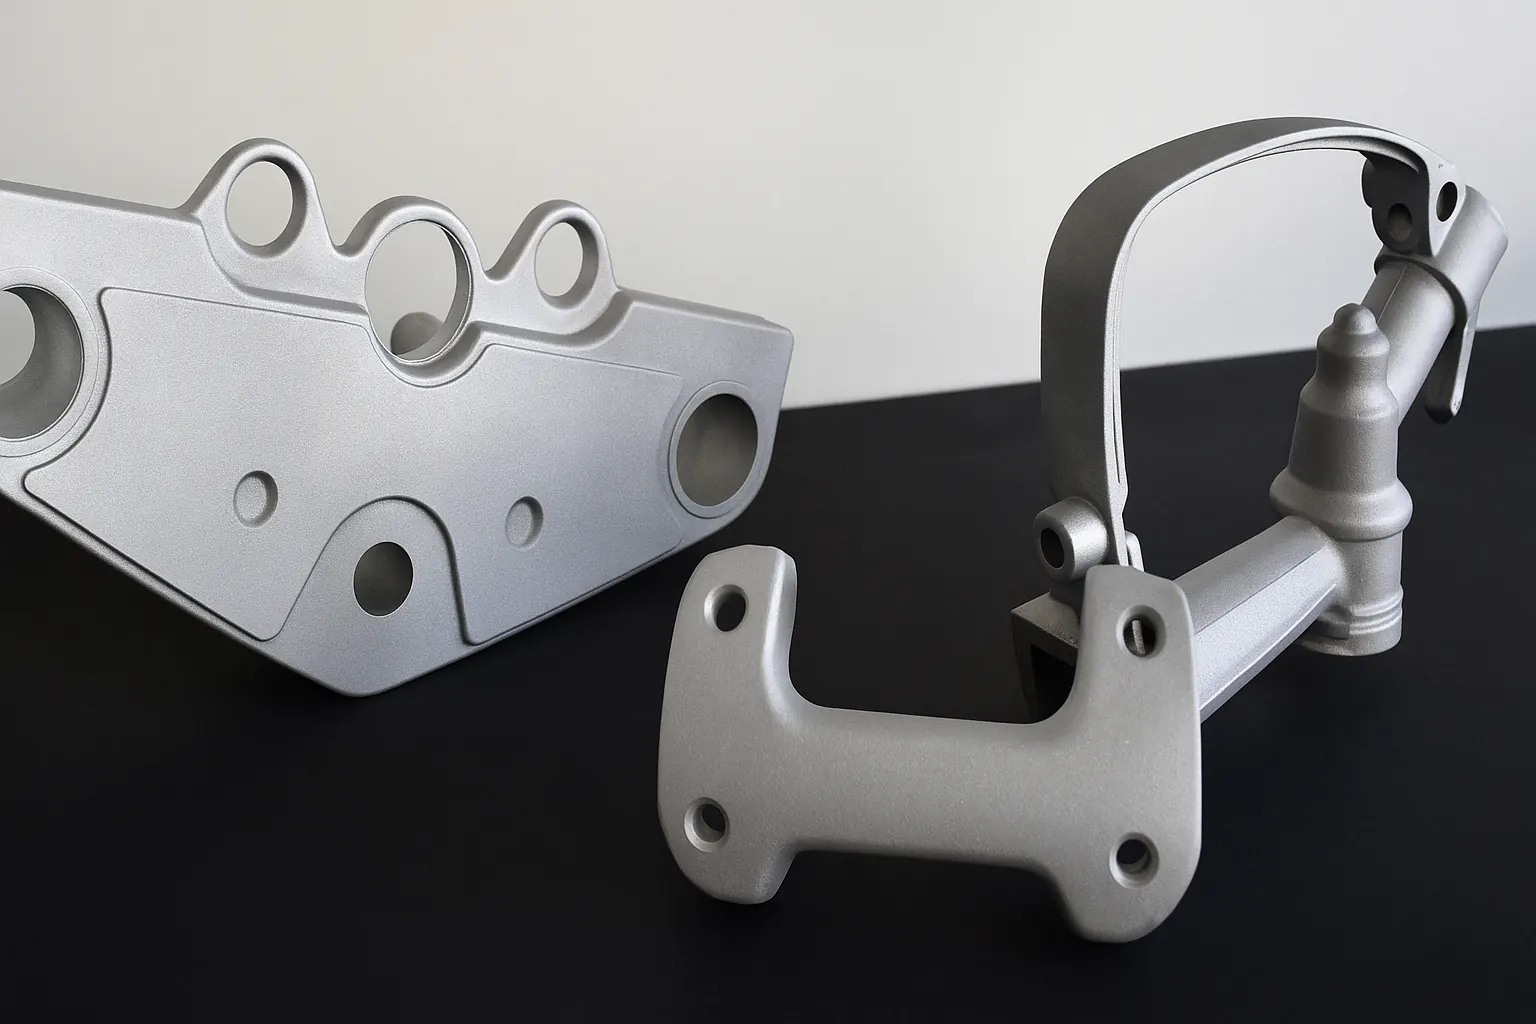
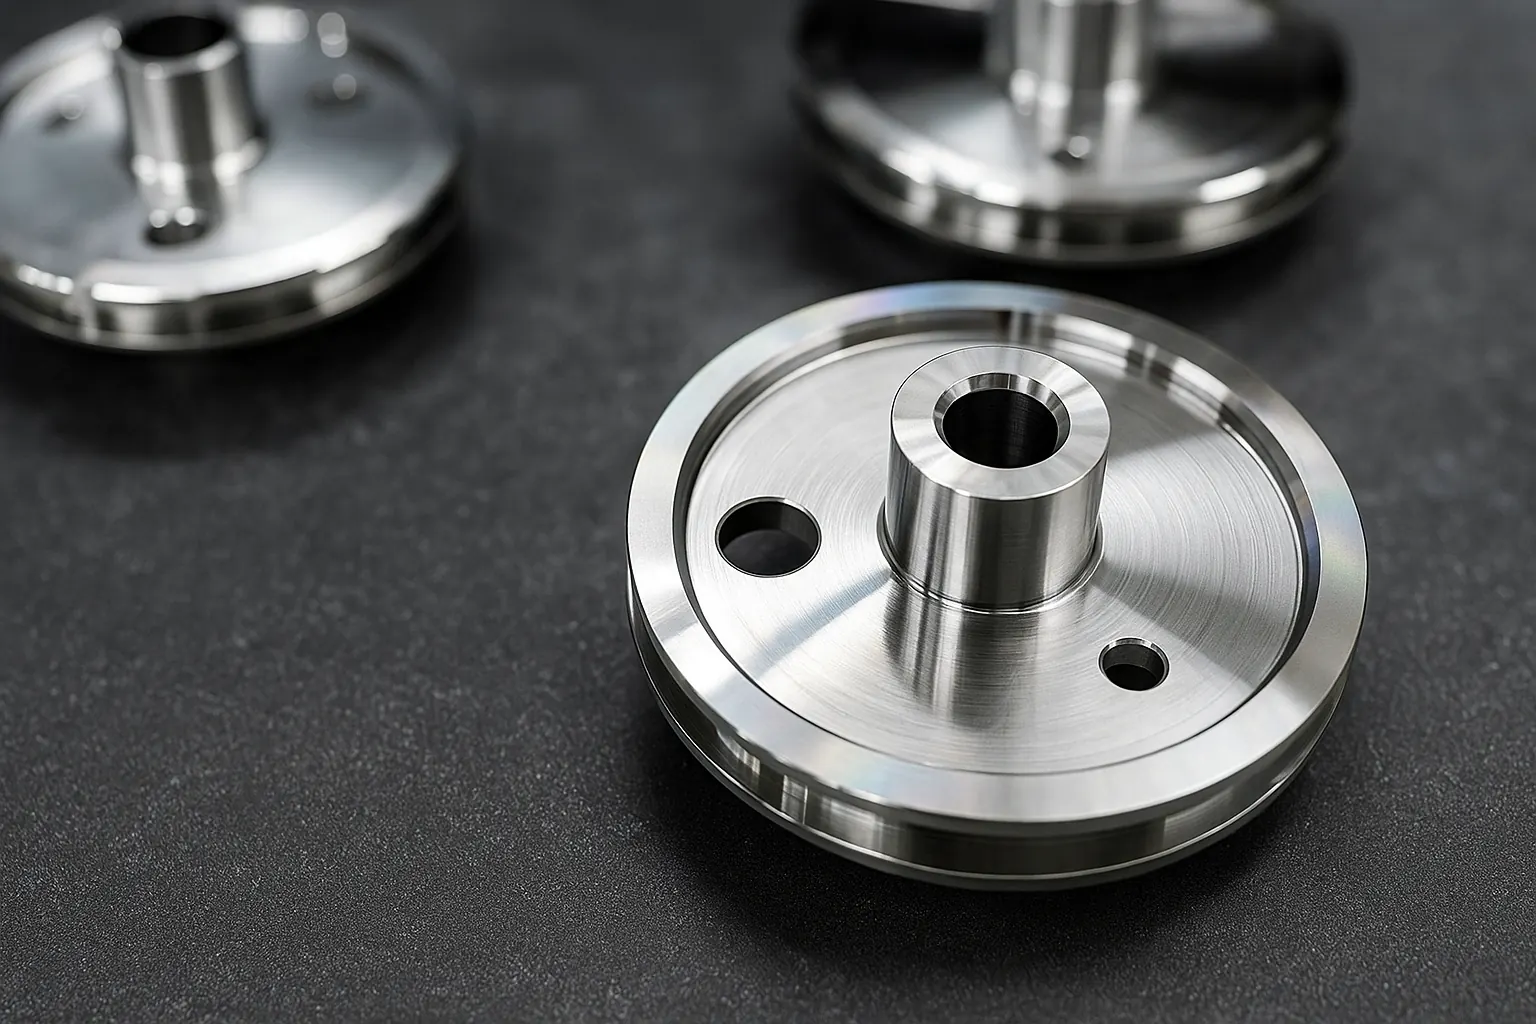
- Mecanizados de precisión · Carcasas, soportes, tapas
- Acabados que respetan tolerancias y superficies de contacto.
- Utillajes y fijaciones · Tooling y jigs
- Tratamientos robustos para uso repetitivo e identificación en planta.
- Bastidores y perfilería · Frames y perfiles
- Protección y acabado repetible entre tiradas.
- Actuadores y sensores · Automatización
- Estética industrial compatible con montaje y estanqueidad.
- Disipadores e intercambiadores · Térmico
- Acabado homogéneo sin penalizar el rendimiento térmico.
- Prototipos y series cortas · Validación rápida
- Pilotos para fijar parámetros antes de escalar.
Tratamientos
Los que más nos pedís
Los procesos que resuelven la mayoría de proyectos de ingeniería y maquinaria.
Lo que medimos
Requisitos técnicos
Micras, zonas críticas, conductividad, rugosidad y trazabilidad.
Espesor de capa
Nominal y tolerancias definidos por familia y función de la pieza.
Qué valores
- Interior: 10–15 µm
- Mayor protección: 15–25 µm
- Medición: Corrientes de Foucault
Cómo lo controlamos
- Equipo calibrado
- Medición en puntos del plano
- Liberación firmada
Tolerancias y zonas críticas
Cotas, planos y roscas que se protegen para no alterar el ajuste ni el montaje.
Qué valores
- Enmascarado: Roscas · asientos · guías
- Planos: Estanqueidad
Cómo lo controlamos
- Enmascarado selectivo
- Manipulación controlada
Conductividad o aislamiento
Según la pieza: conductiva en masas y puesta a tierra, aislante en el resto.
Qué valores
- Conductiva: Conversión química (pasivado)
- Aislante: Anodizado sellado
Rugosidad (Ra)
Textura previa y posterior (granallado o pulido) para cumplir el Ra de plano.
Qué valores
- Ra objetivo: Según plano
- Pretratamiento: Granallado o pulido
Trazabilidad y documentación
Etiquetado, referencias y registros por lote, con certificado de conformidad si lo pides.
Qué valores
- Etiqueta: Pedido · lote · fecha
- Certificado (CoC): Bajo solicitud
- Registros: Archivo digital auditable
Cómo lo controlamos
- Etiquetado en expedición
- Archivo de registros y evidencias
- Entrega del CoC según contrato
Cómo trabajamos
Plazos orientativos: dependen del volumen, de la carga y de los ensayos que pida el proyecto.
De la muestra a la serie
- Requisitos y DFM · 2–4 días
- Requisitos críticos, zonas a enmascarar y criterios de aceptación sobre plano o 3D.
- Piloto · 48–72 h
- Validamos aspecto y micras y hacemos el ajuste fino antes de la serie.
- Serie · 5–10 días
- La misma ruta que aprobaste en el piloto, con plan de control por familia de pieza y registros por lote.
- Liberación y envío · 24–48 h
- Inspección final, certificado de conformidad si lo pides y embalaje que protege el acabado.
Preguntas frecuentes
Lo que nos preguntáis
¿Cómo afecta el anodizado a las tolerancias?
Añade capa y puede influir en el ajuste de zonas críticas. Definimos los requisitos, enmascaramos donde hace falta y validamos con muestra piloto.
¿Podéis enmascarar roscas, asientos y planos de estanqueidad?
Sí. Indícalo en el plano, en el 3D o en una lista de cotas críticas.
Necesito conductividad en algunos puntos. ¿Qué proponéis?
Conversión química (pasivado) en las zonas conductivas y anodizado sellado en el resto. Indícanos qué superficies deben conducir.
¿Qué espesor recomendáis para uso industrial?
Orientativo: 10–15 µm en interior y 15–25 µm cuando prima la protección. Fijamos nominal y tolerancias por familia de pieza.
¿Trabajáis distintas aleaciones y fundiciones?
Habitualmente series 5xxx y 6xxx. Otras aleaciones y fundiciones se validan caso a caso.
¿Tenéis pedido mínimo para prototipos?
No hay un mínimo rígido. Atendemos prototipos y series cortas; el plazo depende de la carga y de los ensayos o la documentación que hagan falta.
¿Vemos tu plano?
Definimos micras y zonas críticas y hacemos un piloto con evidencia que puedas auditar.
Pedir propuestaContacto directo
- Teléfono
- +34 937 55 62 77
- bucisl@bucisl.com
- Planta
- Carrer dels Remences, 114, 08304 Mataró (Barcelona)