Pulido y acabado
Acabado mecánico en Mataró (Barcelona)
El proceso
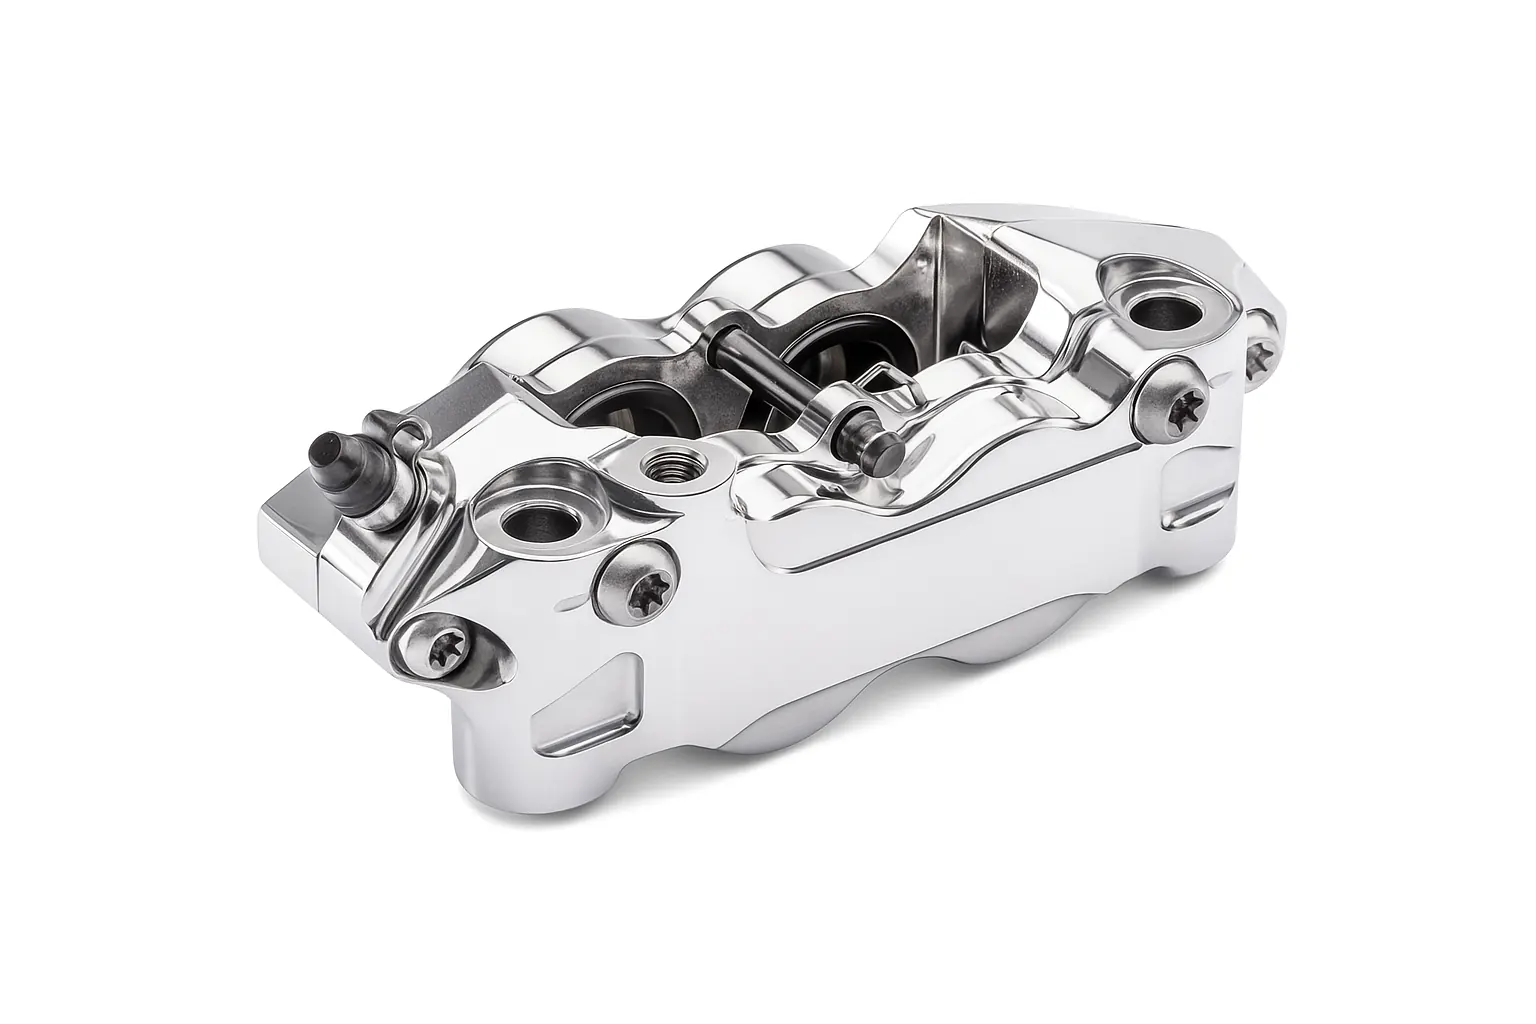
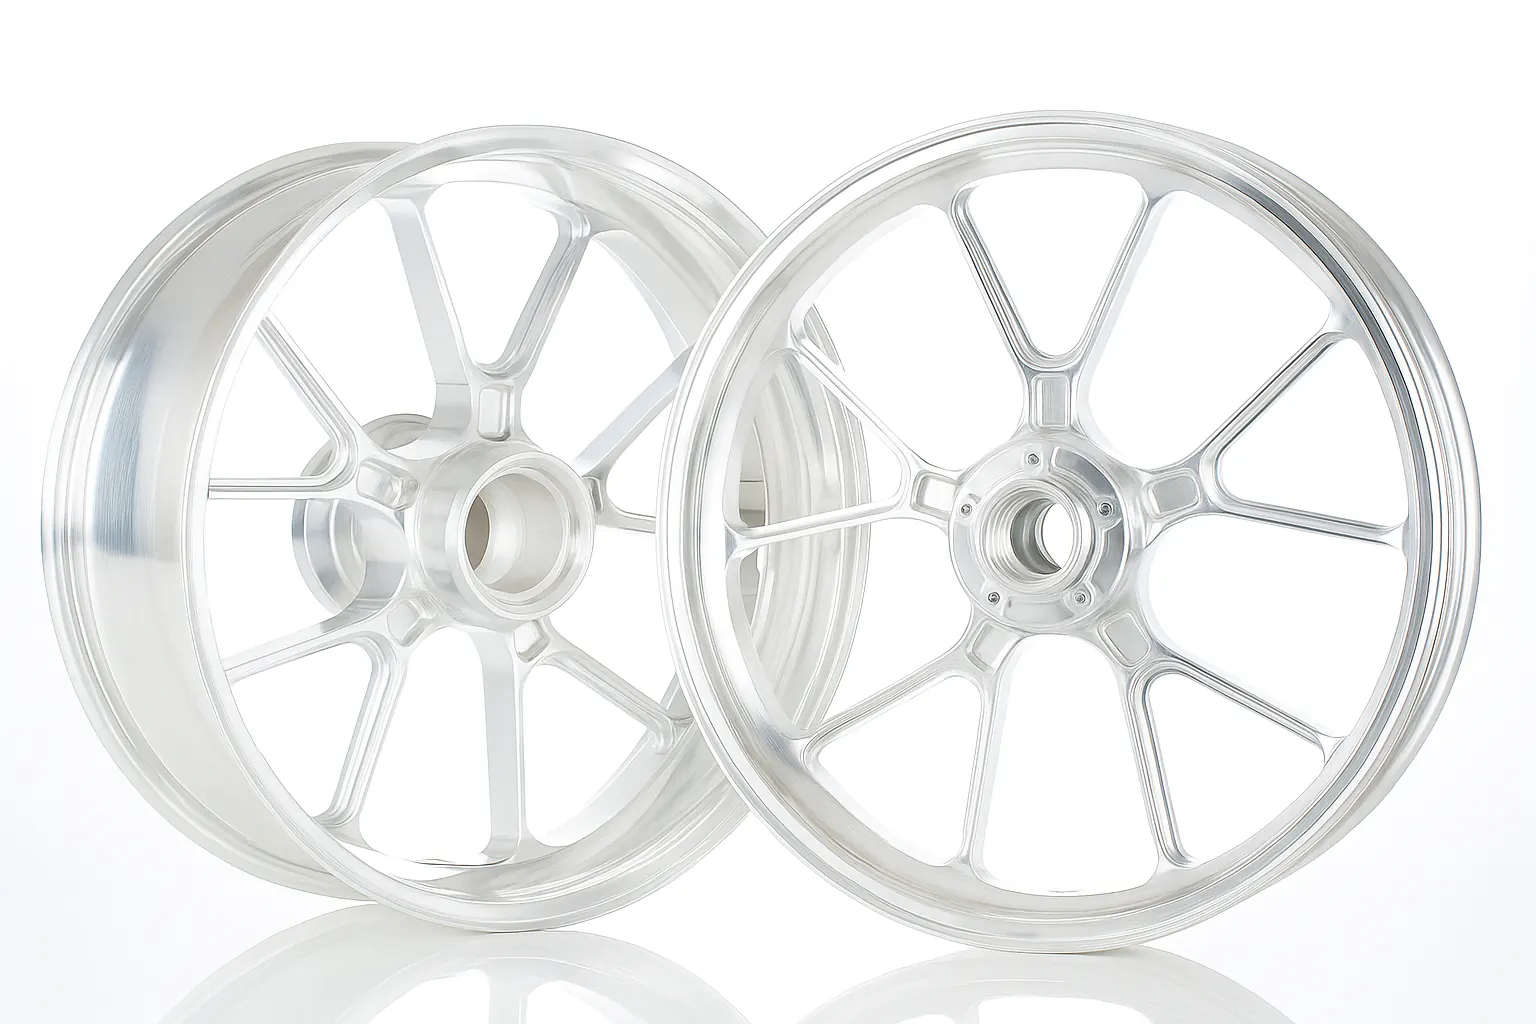
Satinado, cepillado, pulido espejo y microacabado. Fijamos la rugosidad, el brillo y la dirección del grano, y los repetimos pieza a pieza.
El acabado se decide antes del tratamiento
Casi todo lo que se ve en una pieza anodizada se decidió antes de anodizar: la textura, la dirección del grano, el brillo. Un satinado irregular o una raya de mecanizado atraviesan cualquier capa. Por eso el pulido no es un paso menor, sino el que fija el aspecto final.
Definimos contigo la rugosidad (Ra) y el brillo (GU) objetivo, la orientación del grano en cada cara visible y las zonas críticas. Validamos con una pieza testigo en cabina de luz y repetimos exactamente esa ruta en la serie.
- Ra objetivo por plano (ISO 4287/4288)
- Brillo medido en GU (ISO 2813)
- Grano y orientación constantes (G240–G600)
- Preparación óptima para anodizar o pintar
Métodos
La ruta depende del objetivo (Ra y GU), de la función de la pieza y de la exigencia estética.
Rutas de pulido y acabado
Satinado y cepillado
Textura direccional con abrasivo (G120–G600) que oculta marcas y fija el grano y la reflectancia.
- Grano y dirección definidos en plano
- Homogeneidad entre lotes
Indicado para: Antes de anodizar o pintar · Piezas visibles
Pulido brillante o espejo
Secuencia de discos y pastas hasta el alto brillo, para zonas vistas de gama alta.
- Protección frente a microarañazos
- Control térmico en piezas finas
Indicado para: Alta reflectancia · Estética premium
Microacabado y vibrado
Mezcla de medios cerámicos o plásticos para suavizar aristas y uniformar la superficie.
- Validar geometrías cerradas
- Curva de tiempo y mezcla fijada
Indicado para: Series pequeñas y medianas · Microdesbarbado · Mate homogéneo
Preparación para tratamiento
Rugosidad y limpieza objetivo para que el anodizado o la pintura agarren igual en cada pieza.
- Sin contaminación de abrasivo
- Lista de limpieza y manipulación
Indicado para: Anodizado decorativo · Pintura líquida o en polvo
Control de calidad
Lo que medimos
Lo que hace falta controlar para repetir un acabado y cumplir el plano.
Rugosidad (Ra/Rz)
Ra objetivo por plano y dirección de medida, con seguimiento de la reducción entre antes y después.
Más estable sobre un preacabado homogéneo.
Qué valores
- Norma: ISO 4287 / 4288
- Ra objetivo: Según plano
- Dirección: Paralela o perpendicular
Cómo lo controlamos
- Puntos y dirección fijados
- Medición antes y después
- Liberación con evidencia
Brillo (GU) y uniformidad
GU objetivo, sin «piel de naranja» ni velos, controlado en cabina de luz.
Normas de referencia: ISO 2813
Qué valores
- Norma: ISO 2813 (60°)
- GU objetivo: Según pieza
Cómo lo controlamos
- Lista de control visual
- Protección antiarañazos
Dirección del grano
Orientación coherente en todas las caras visibles y transiciones controladas en las aristas.
Qué valores
- Grano: G240–G600
- Patrón: Lineal o mixto
Cómo lo controlamos
- Plantillas de orientación
- Sin remolinos
- Fotos con el sentido marcado
Limpieza
Sin restos de pasta ni polvo abrasivo que penalicen el anodizado o la pintura.
Qué valores
- Protección: Guantes y film
Cómo lo controlamos
- Enjuague y limpieza final
- Embalaje no fibroso
Integridad geométrica
Control del redondeo de aristas y de deformaciones térmicas en chapa fina.
Atención especial a roscas y encajes H7/H8.
Qué valores
- Zonas críticas: Enmascaradas
Cómo lo controlamos
- Curva de presión y tiempo
- Mediciones selectivas
Comparativa
Cada uno resuelve una cosa distinta.
¿Pulido, electropulido o anodizado brillante?
Pieza vista de gama alta
Pulido mecánico espejo: la máxima reflectancia.
- Brillo en GU y protección antiarañazos
- Validar el redondeo de aristas
Rugosidad baja en toda la pieza
Electropulido: reduce Ra por igual, cavidades incluidas.
- Remoción en µm: validar tolerancias
- Brillo homogéneo
Color y brillo estables
Anodizado decorativo: tono y brillo con protección.
- Necesita un preacabado uniforme
- Control de ΔE* y micras
Cómo trabajamos
Plazos orientativos: dependen del volumen, de la carga y de los ensayos que pida el proyecto.
De la muestra a la serie
- Brief de acabado · 2–4 días
- Ra y GU objetivo, grano y dirección, zonas visibles y tolerancias.
- Pieza testigo · 48–72 h
- Validamos textura y brillo sobre una pieza antes de producir la serie.
- Serie · 5–10 días
- La misma ruta que aprobaste en el piloto, con plan de control por familia de pieza y registros por lote.
- Liberación y envío · 24–48 h
- Inspección final, certificado de conformidad si lo pides y embalaje que protege el acabado.
Preguntas frecuentes
Lo que nos preguntáis
¿Qué diferencia hay entre satinado y pulido espejo?
El satinado deja una textura direccional con brillo moderado. El pulido espejo busca la máxima reflectancia con discos y pastas, sin textura visible.
¿Cómo se fijan la rugosidad y el brillo?
Acordamos Ra y GU objetivo, medimos antes y después y validamos con una pieza testigo en cabina de luz. La serie repite esa misma ruta.
¿Puedo anodizar o pintar después?
Sí, y el preacabado condiciona el resultado. Mantenemos la limpieza y la orientación del grano para asegurar adherencia y aspecto.
¿Afecta a las tolerancias?
Puede redondear aristas o retirar micras. En zonas críticas enmascaramos y añadimos puntos de control dimensional.
¿Entregáis certificado?
Sí. Certificado de conformidad por lote con registros de proceso, fotos y mediciones de Ra y GU acordadas.
Sectores
Dónde lo aplicamos
Decoración y diseño industrial
Producto, iluminación y mobiliario con color, brillo y grano aprobados en muestrario.
Saber más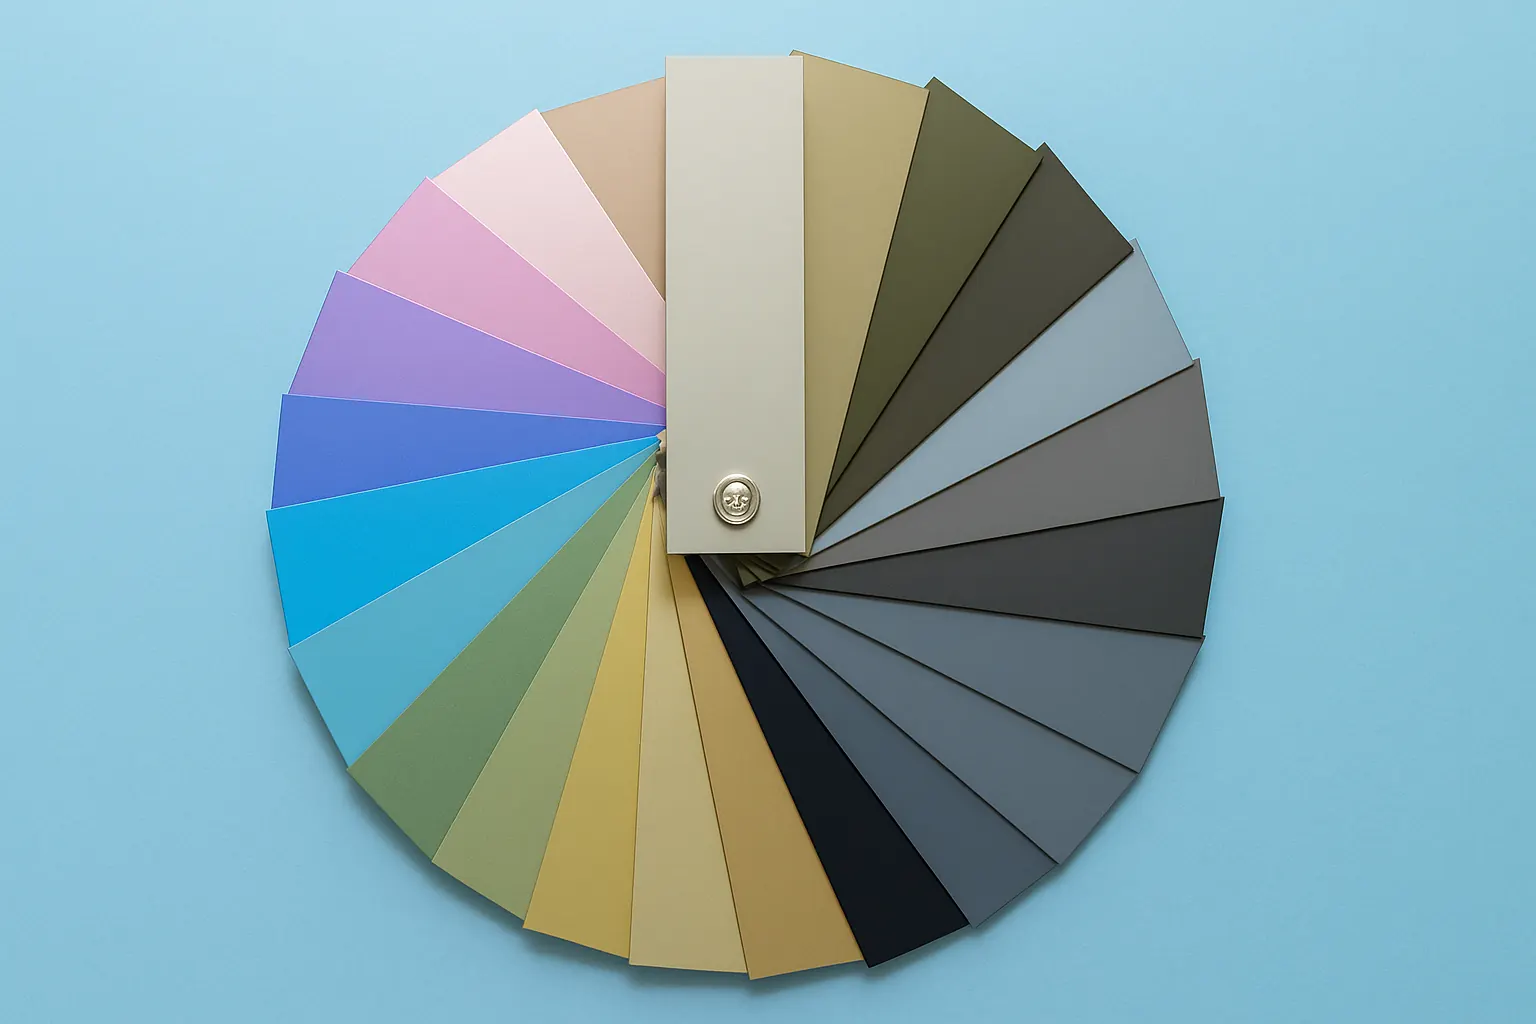
Automoción
Piezas vistas y técnicas, e-mobility y prototipos, con la documentación de una homologación.
Saber más
Arquitectura y construcción
Fachadas, carpintería y lamas con color repetible entre tiradas y documentación de obra.
Saber más
¿Te enviamos una muestra de acabado?
Validamos rugosidad, brillo y textura antes de producir en serie.
Pedir muestraContacto directo
- Teléfono
- +34 937 55 62 77
- bucisl@bucisl.com
- Planta
- Carrer dels Remences, 114, 08304 Mataró (Barcelona)