Pasivado del aluminio
Conversión química sin Cr(VI) en Mataró (Barcelona)
El proceso
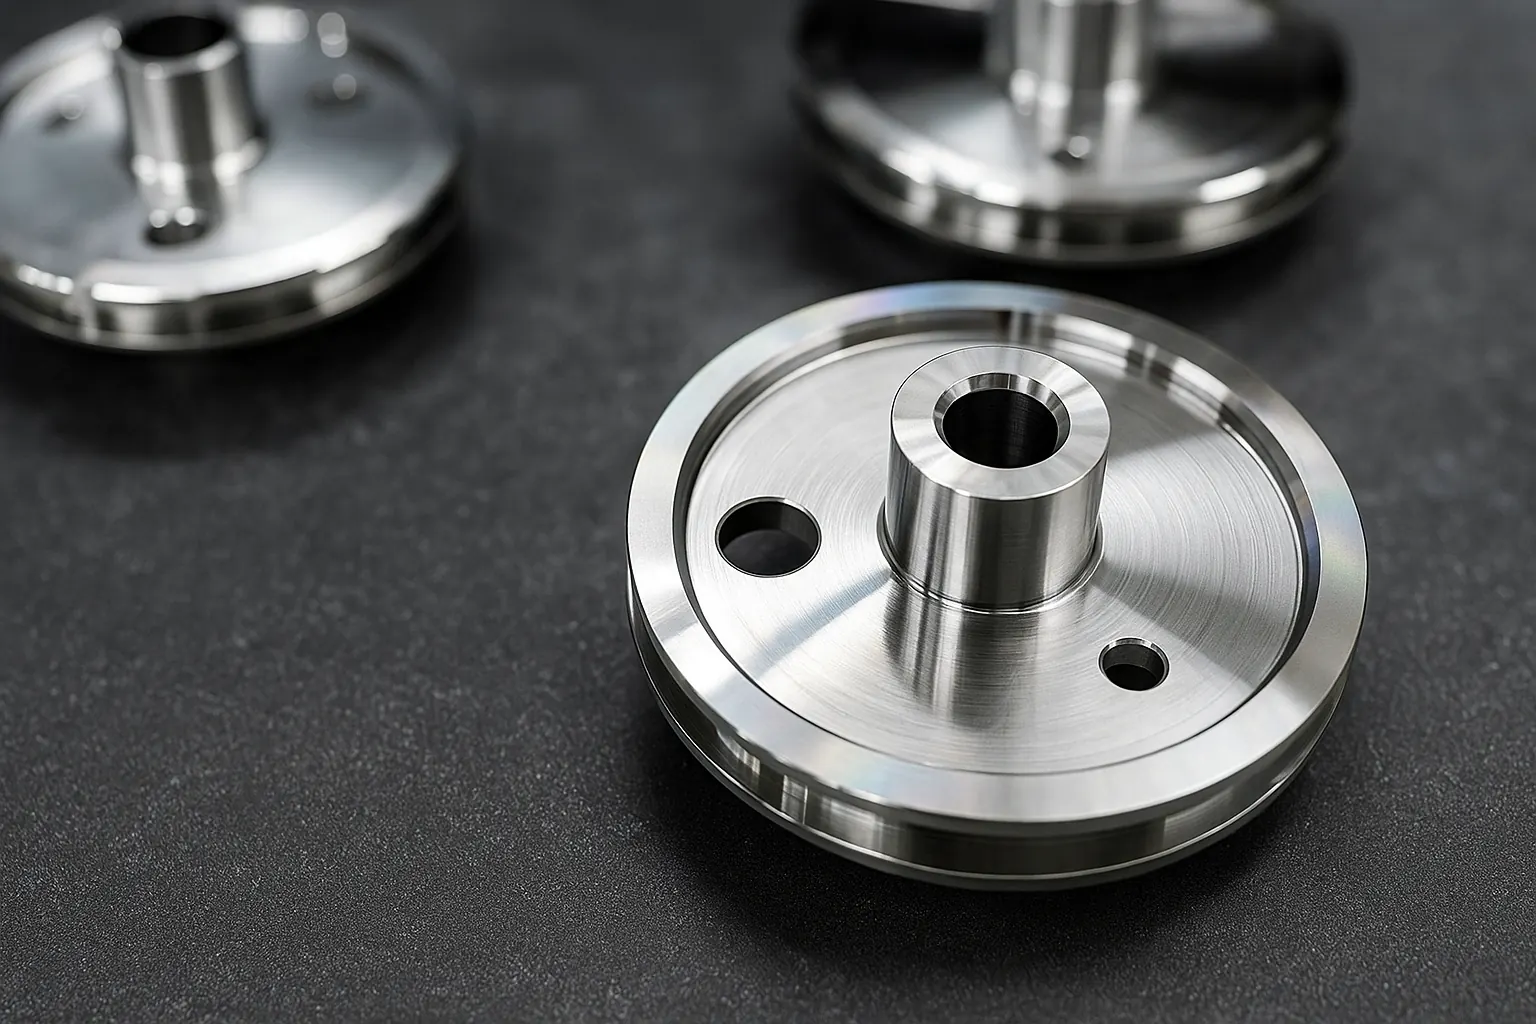
Una película de conversión química de pocas décimas de micra que protege el aluminio, prepara la superficie para pintar o pegar y, si hace falta, mantiene la conductividad eléctrica.
Proteger sin añadir espesor
El pasivado transforma químicamente la superficie del aluminio en una película muy fina y adherente. No aporta el espesor de un anodizado, pero mejora la resistencia a la corrosión y, sobre todo, da a la pintura y al adhesivo un anclaje estable y repetible.
Trabajamos solo con rutas libres de cromo hexavalente, conformes con REACH y RoHS: conversión trivalente (Cr³⁺), que además puede quedar conductiva (Clase 3), y pretratados sin cromo a base de circonio y titanio para piezas que se pintan o se pegan.
- Trivalente (Cr³⁺) y sin cromo (Zr/Ti): nunca Cr(VI)
- Pretratado para pintura y adhesivo
- Adherencia ISO 2409 / ASTM D3359 y niebla salina ISO 9227
- Clase 3: baja resistencia eléctrica de contacto
Métodos
Se elige por el uso final (conductividad o pintura), la exigencia frente a la corrosión y la normativa del cliente.
Cuatro maneras de pasivar
Conversión trivalente (Cr³⁺)
Película sin Cr(VI) con buena protección y opción de Clase 3, de baja resistencia eléctrica.
- Aspecto natural o levemente irisado
- Control de pH y del baño
Indicado para: Masas y apantallamiento · Pretratado para pintar o pegar · Interior y arquitectura
Sin cromo (Zr/Ti)
Pretratado a base de circonio y titanio para la máxima adherencia de pintura o adhesivo, con protección básica.
- Aspecto casi incoloro
- Validar la niebla salina según el uso
Indicado para: Piezas pintadas o pegadas · Requisitos ambientales estrictos
Clase 1A o Clase 3
Definimos contigo si prima la protección máxima (1A) o la baja resistencia eléctrica (3), y el plan de control que corresponde.
- Criterios de aceptación y ensayos acordados
Indicado para: Protección máxima · Continuidad eléctrica
Preparación de superficie
Desengrase, activación o decapado y enjuagues controlados. De esta fase dependen la adherencia y la niebla salina.
- Enmascarado selectivo si hace falta
Indicado para: Todas las rutas · Aleaciones 2xxx y 7xxx
Paleta
Qué aspecto tiene
El pasivado no colorea: deja un aspecto natural o ligeramente irisado que varía con la aleación.
- TransparenteZr/Ti · interior y exterior
- Natural grisáceoCr³⁺ · interior y exterior
- Irisado leveCr³⁺ · variación normal
- Amarillo pálidoCr³⁺ · según baño
- Oliva suaveCr³⁺ · según aleación
- Metálico mateZr/Ti · bajo pintura
Una leve iridiscencia es propia del proceso y no es un defecto si la pieza cumple la especificación.
Control de calidad
Lo que medimos
Protección, adherencia y conductividad: los tres requisitos que deciden un pasivado.
Adherencia de pintura y adhesivo
Pretratado para superar el ensayo de corte por enrejado y la resistencia a humedad o niebla salina que pida el uso.
Normas de referencia: ISO 2409 · ASTM D3359 · ISO 9227
Qué valores
- Corte por enrejado: ISO 2409 / ASTM D3359 · apto
- Pretratado: Cr³⁺ o Zr/Ti según ruta
Cómo lo controlamos
- Preparación controlada (desengrase y activación)
- Pasivado y curado según ficha
- Adherencia y niebla salina sobre panel o pieza testigo
- La serie repite exactamente la ruta aprobada
Resistencia a la corrosión
Comportamiento en niebla salina conforme al objetivo del proyecto y a la aleación.
Las aleaciones 2xxx y 7xxx pueden necesitar una preparación específica.
Normas de referencia: ISO 9227 · ISO 4628
Qué valores
- Ensayo: Niebla salina neutra (ISO 9227)
- Horas: Según especificación
Cómo lo controlamos
- Horas y criterio (picaduras, manchas) definidos
- Ensayo externo si se requiere
- Resultado registrado antes de liberar
Conductividad (Clase 3)
Baja resistencia de contacto para mantener la continuidad eléctrica en puntos de masa.
Qué valores
- Clase: 3 · baja resistencia
- Ruta: Cr³⁺ optimizada
Cómo lo controlamos
- Sin sobreconversión
- Enjuague y secado controlados
- Zonas de contacto sin pintura enmascaradas
Aspecto y uniformidad
Tono natural o irisado uniforme, sin halos ni marcas de escurrido.
Qué valores
- Criterio: Visual, acordado con el cliente
Cómo lo controlamos
- Control de escurridos y del utillaje
- Registro visual por lote
Trazabilidad
Etiquetado por lote, registros de parámetros y certificado de conformidad si lo pides.
Qué valores
- Certificado (CoC): Por lote
- Etiqueta: Pedido · lote · fecha
Comparativa
Una guía rápida para elegir el tratamiento.
¿Pasivado o anodizado?
Si buscas protección
Alta: anodizado, que aporta micras de capa. Media: pasivado y pintura.
- Exterior severo: anodizado
- Series pintadas: pasivado como pretratado
Si necesitas conductividad
El pasivado conserva una baja resistencia de contacto; el anodizado aísla.
- Conexiones a masa y blindaje
- Clase 3
Si la pieza se ve
Para un acabado visible uniforme, anodizado. El pasivado tiene aspecto técnico.
- Color y brillo controlados: anodizado
- Piezas ocultas o pintadas: pasivado
Cómo trabajamos
Plazos orientativos: dependen del volumen, de la carga y de los ensayos que pida el proyecto.
De la muestra a la serie
- Brief técnico · 2–4 días
- Clase y uso (1A o 3), pintura o adhesivo posterior, aleación y criterios de aceptación.
- Panel testigo · 48–72 h
- Validamos adherencia y niebla salina sobre panel o pieza antes de pasar a serie.
- Serie · 5–10 días
- Ruta de pretratado fija, registros del baño y controles en cada lote.
- Liberación y envío · 24–48 h
- Inspección final, certificado de conformidad si lo pides y embalaje que protege el acabado.
Preguntas frecuentes
Lo que nos preguntáis
¿En qué se diferencia el pasivado del anodizado?
El pasivado es una conversión química muy fina que mejora la resistencia a la corrosión y la adherencia de pintura o adhesivo, y puede mantener la conductividad (Clase 3). El anodizado es una capa de óxido de varias micras: protege más, pero aísla.
¿Usáis cromo hexavalente?
No. Nuestras rutas estándar son trivalentes (Cr³⁺) o sin cromo (Zr/Ti), compatibles con REACH y RoHS.
¿Se puede pintar o pegar después del pasivado?
Sí, es para lo que sirve. Validamos la adherencia con ISO 2409 o ASTM D3359 y, si procede, con ensayos de humedad o niebla salina.
¿Qué aspecto tendrá la pieza?
Natural o ligeramente irisado, con variaciones sutiles según la aleación. Esa iridiscencia es normal y no significa que la pieza no sea conforme.
¿Qué aleaciones pasiváis?
Sobre todo series 5xxx y 6xxx, y también 2xxx y 7xxx con una preparación específica. Dinos la aleación y su estado y te recomendamos la ruta.
¿Certificáis cada lote?
Sí. Certificado de conformidad por lote si lo necesitas, con registros de proceso y las evidencias que acordemos.
¿Hay límites de tamaño o de enmascarado?
Dependen de la línea y del utillaje. Indícanos dimensiones, zonas de contacto y si hay roscas o superficies que enmascarar.
Sectores
Dónde lo aplicamos
Ingeniería y maquinaria
Mecanizados, utillajes y bastidores con micras en tolerancia y roscas protegidas.
Saber más
Aeroespacial
Anodizado técnico, conversión conductiva y trazabilidad para procesos especiales.
Saber más
Automoción
Piezas vistas y técnicas, e-mobility y prototipos, con la documentación de una homologación.
Saber más
¿Preparamos la homologación?
Definimos clase y uso, hacemos el piloto y dejamos el plan de control documentado.
Pedir propuestaContacto directo
- Teléfono
- +34 937 55 62 77
- bucisl@bucisl.com
- Planta
- Carrer dels Remences, 114, 08304 Mataró (Barcelona)