Granallado
Preparación de superficie en Mataró (Barcelona)
El proceso
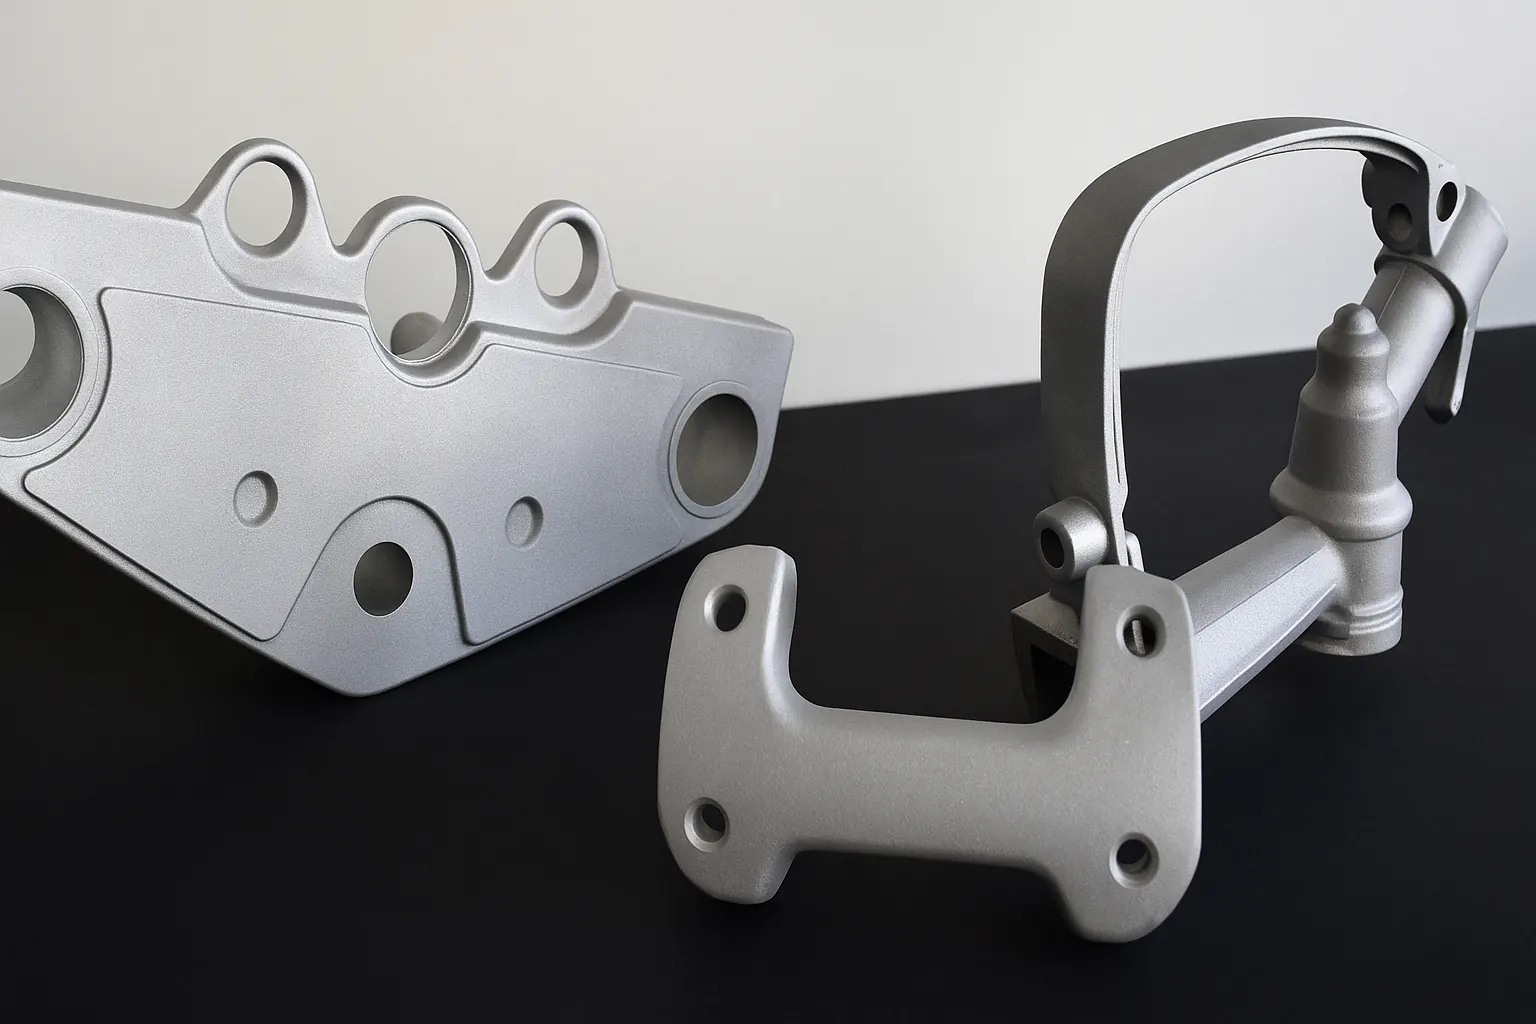
Un mate sedoso y uniforme antes de anodizar, o un perfil de anclaje exacto para pintar o pegar. Siempre con medios libres de hierro y la rugosidad medida contra plano.
Textura con un propósito
Granallar es proyectar un medio abrasivo contra la pieza para limpiarla y darle textura. En aluminio hay dos objetivos distintos: un acabado visible, mate y homogéneo que después se anodiza, o un perfil de rugosidad que ayuda a la pintura o al adhesivo a agarrar.
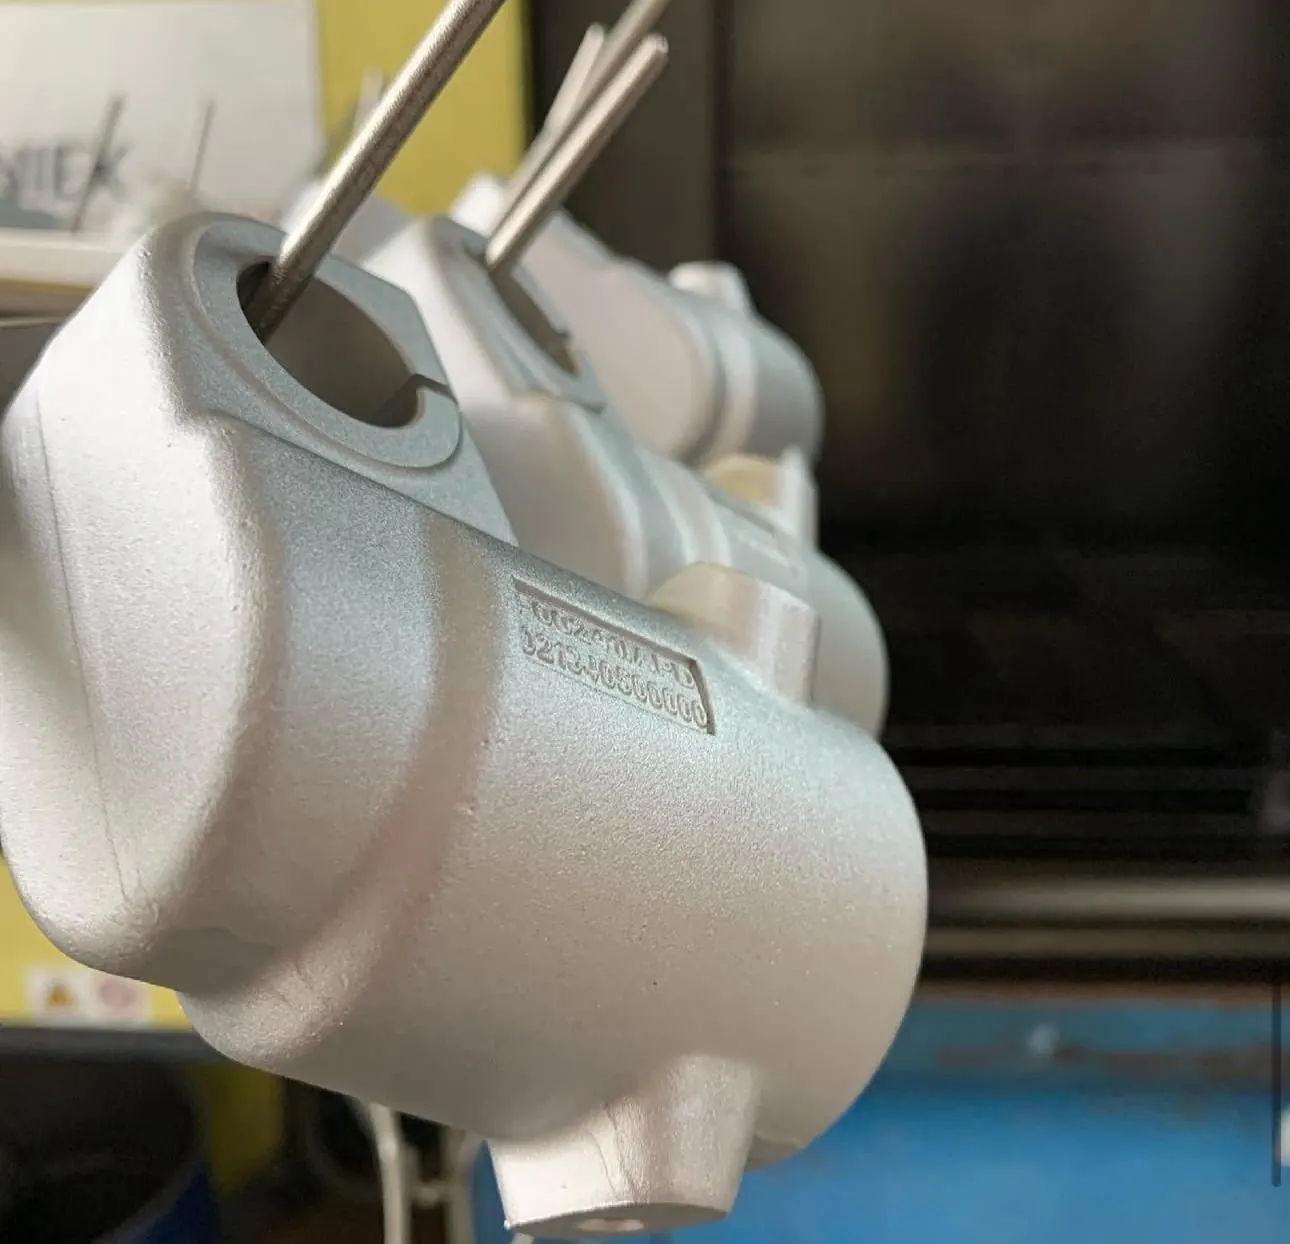
Para cada uno elegimos medio y granulometría, y cuidamos lo que más daño hace al aluminio: las partículas de hierro incrustadas, que luego salen como manchas en el anodizado o como fallos de adherencia. Trabajamos con medios no férricos y aire filtrado y seco.
- Microesfera de vidrio, corindón o granalla inoxidable
- Ra/Rz objetivo por plano
- Sin contaminación férrica sobre el aluminio
- Enmascarado selectivo y plan de colgado
Métodos
Medio y granulometría según el uso (visible o anclaje), la aleación y el proceso posterior.
Rutas de granallado
Microesfera de vidrio
Granallado fino e isotrópico para un mate uniforme sin contaminación férrica. La base ideal para un anodizado decorativo.
- Ra bajo y homogéneo
- Medio sin ferromagnéticos
Indicado para: Acabado visible sedoso · Antes de anodizar · Eliminar brillo
Corindón (Al₂O₃)
Crea un perfil de anclaje controlado para pintura o adhesivo, ajustando granulometría y parámetros al Ra/Rz objetivo.
- Ra validado en piloto
- Control de solapes y zonas de sombra
Indicado para: Antes de pintar · Antes de pegar · Anclaje técnico
Granalla inoxidable
Limpieza y texturizado libre de hierro para componentes técnicos.
- Medio no férrico
- Ciclo y reciclado del medio trazados
Indicado para: Ambientes corrosivos · Piezas de precisión
Selectivo
Protege roscas, ajustes y superficies funcionales y granalla el resto.
- Plano de enmascarado y colgado
- Evidencia fotográfica
Indicado para: Tolerancias críticas · Superficies de contacto
En detalle
Compatibilidad con el proceso siguiente
Según el nivel de granallado. Orientativo: se valida siempre con piloto.
Anodizado decorativo
- Fino: recomendado
- Medio: posible con validación
- Grueso: desaconsejado
Pintura en polvo
- Fino: posible con validación
- Medio: recomendado
- Grueso: posible con validación
Pintura líquida
- Fino: recomendado
- Medio: posible con validación
- Grueso: desaconsejado
Pegado estructural
- Fino: posible con validación
- Medio: recomendado
- Grueso: recomendado
Orientativo: se valida siempre con piloto.
Control de calidad
Lo que medimos
Anclaje, estética y limpieza del sustrato.
Perfil de rugosidad (Ra/Rz)
Puntos y dirección de medida definidos; validamos el Ra/Rz objetivo en panel o pieza testigo.
La aleación y su estado influyen en el Ra alcanzable.
Qué valores
- Norma: ISO 4287 / 4288
- Ra y Rz objetivo: Según plano
- Orientativo vidrio: ≈ 0,8–2,4 µm
- Orientativo corindón: ≈ 1,6–5,0 µm
Cómo lo controlamos
- Medición inicial
- Ajuste de medio y parámetros
- Medición final y liberación
Limpieza y contaminación
Medio y línea libres de hierro; control de polvo, sales y humedad del aire comprimido.
Evita partículas incrustadas que comprometan anodizado o pintura.
Qué valores
- Medios: No férricos
- Aire: Filtrado y seco
Cómo lo controlamos
- Limpieza posterior
- Registro del medio
Uniformidad y solapes
Cobertura homogénea, sin cebreado, sombras ni bandas, con un plan de colgado repetible.
Qué valores
- Pasadas: Plantilla fija de distancia y ángulo
Cómo lo controlamos
- Registro visual por lote
Tolerancias y aristas
Roscas y ajustes protegidos, y redondeo de aristas bajo control.
En piezas delgadas validamos que no haya deformación.
Qué valores
- Enmascarado: Selectivo, en plano
Cómo lo controlamos
- Plano de colgado con puntos definidos
- Fotos del utillaje
Trazabilidad
Lote, orden y fecha, medio y granulometría, presión y tiempo.
Qué valores
- Certificado (CoC): Por lote
- Registro: Medio y parámetros
Comparativa
Una guía rápida para elegir el acabado.
¿Granallado, satinado o vibrado?
Mate isotrópico visible
Granallado con microesfera de vidrio: aspecto sedoso y homogéneo.
- Antes de un anodizado decorativo
- Sin contaminación férrica
Perfil para pintar o pegar
Corindón, con el Ra/Rz ajustado al anclaje que pide la pintura o el adhesivo.
- Ra objetivo validado en piloto
- Control de solapes y sombras
Direccional o brillante
Satinado si quieres líneas de grano; vibrado o electropulido si buscas brillo con ΔRa controlado.
- Satinado: líneas direccionales
- Electropulido: brillo homogéneo
Cómo trabajamos
Plazos orientativos: dependen del volumen, de la carga y de los ensayos que pida el proyecto.
De la muestra a la serie
- Brief técnico · 2–4 días
- Ra/Rz objetivo, zonas visibles, proceso posterior (anodizar o pintar) y plano de enmascarado y colgado.
- Panel de textura · 48–72 h
- Validamos textura y Ra/Rz con el medio y los parámetros acordados.
- Serie · 5–10 días
- Ruta fija, con control del medio, la granulometría y los parámetros en cada lote.
- Liberación y envío · 24–48 h
- Inspección final, certificado de conformidad si lo pides y embalaje que protege el acabado.
Preguntas frecuentes
Lo que nos preguntáis
¿Qué medio usáis para aluminio visible?
Microesfera de vidrio o granalla inoxidable, para evitar la contaminación férrica. Elegimos según el aspecto y el Ra objetivo.
¿Se puede anodizar después de granallar?
Sí. Para un mate sedoso antes del anodizado recomendamos microesfera de vidrio, y validamos aspecto y Ra en el piloto.
¿Qué rugosidad se consigue?
Depende del medio, la granulometría, la presión, la distancia y la aleación. Orientativo: vidrio, 0,8–2,4 µm de Ra; corindón, 1,6–5,0 µm.
¿Redondea aristas o cambia tolerancias?
Puede suavizar aristas. Enmascaramos las zonas críticas y validamos en piezas de precisión antes de la serie.
¿Emitís certificado y registros?
Sí, si lo pides: medio y granulometría, parámetros y las evidencias que acordemos, con certificado de conformidad por lote.
Sectores
Dónde lo aplicamos
Ingeniería y maquinaria
Mecanizados, utillajes y bastidores con micras en tolerancia y roscas protegidas.
Saber más
Decoración y diseño industrial
Producto, iluminación y mobiliario con color, brillo y grano aprobados en muestrario.
Saber más
Automoción
Piezas vistas y técnicas, e-mobility y prototipos, con la documentación de una homologación.
Saber más
¿Hacemos un panel de textura?
Una pieza testigo con el Ra/Rz y el aspecto acordados antes de pasar a serie.
Pedir propuestaContacto directo
- Teléfono
- +34 937 55 62 77
- bucisl@bucisl.com
- Planta
- Carrer dels Remences, 114, 08304 Mataró (Barcelona)