Tratamientos de aluminio para automoción
Series, prototipos y e-mobility
Automoción
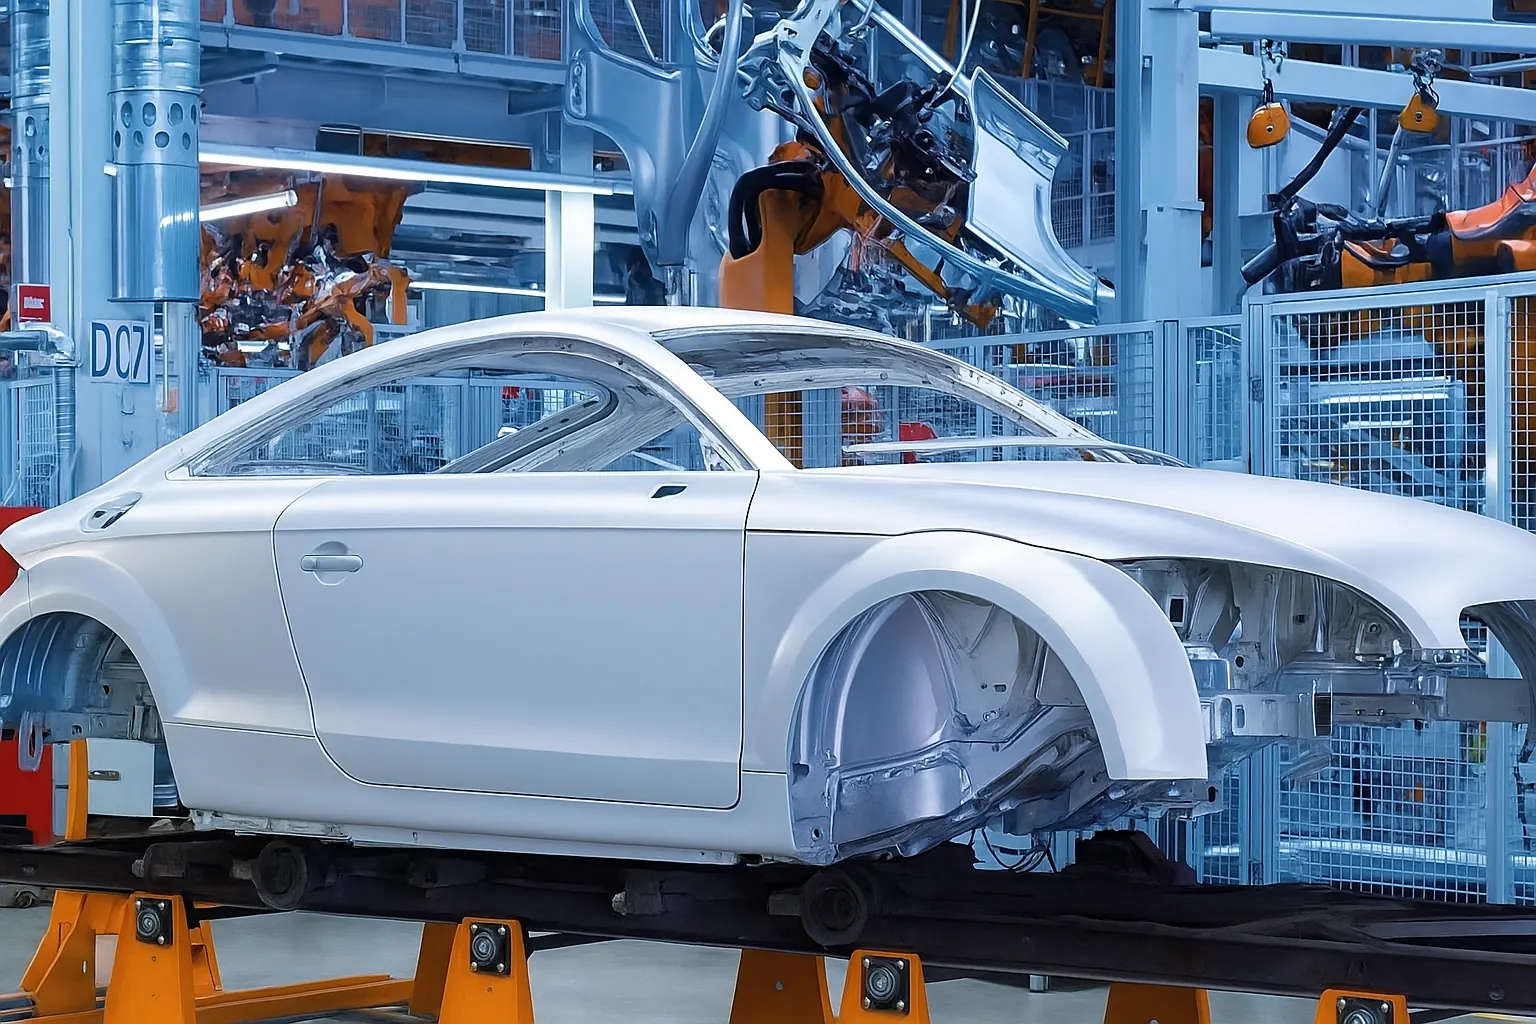
Series y prototipos con criterios de aceptación escritos, color repetible frente al patrón del fabricante y la documentación que pide una homologación de proveedor.
Lo que pide un OEM
En automoción una pieza no se aprueba por su aspecto, sino por su documentación: tolerancias, color medido, espesor, corrosión y trazabilidad del lote. Trabajamos con esos criterios desde el primer piloto, para que la serie salga con el mismo plan de control que se aprobó.
Atendemos a OEM y a proveedores Tier 1 y Tier 2, desde carcasas y embellecedores visibles hasta componentes de baterías y estructuras de vehículo eléctrico.
- ΔE* y aspecto consistentes entre lotes
- Espesor según nominal y tolerancia
- Certificado por lote y registros auditables
- Niebla salina bajo demanda
Piezas
Funcionales y estéticas, con requisitos de color, espesor y corrosión.
Piezas que tratamos
- Carcasas y soportes · Visible y funcional
- Piezas vistas de interior y exterior con requisitos de estética y protección.
- Perfiles y embellecedores · Exterior e interior
- Perfiles anodizados con color uniforme y resistencia a la corrosión.
- Conectores y herrajes · Integración mecánica
- Acabados técnicos que respetan tolerancias y funcionalidad.
- Electrónica y disipadores · E/E e infotainment
- Carcasas electrónicas y disipadores con buena estética y rendimiento.
- Baterías y estructuras · E-mobility
- Componentes de battery pack y bastidores con protección y tono repetible.
- Prototipos y preserie · Validación rápida
- Pilotos para cerrar acabado y parámetros antes del lanzamiento.
Tratamientos
Los que más nos pedís
Los procesos que resuelven la mayoría de proyectos de automoción.
Lo que medimos
Requisitos técnicos
Controlamos lo crítico y dejamos evidencia: registros, certificado y ensayos.
Espesor de capa
Control por lote según el nominal y la tolerancia de cada familia de pieza.
Qué valores
- Nominal: 10–15 µm (ejemplo)
- Tolerancia: ± 2 µm
- Método: Corrientes de Foucault
Cómo lo controlamos
- Equipo calibrado
- Medición en puntos del plano
- Registro en la orden y firma de calidad
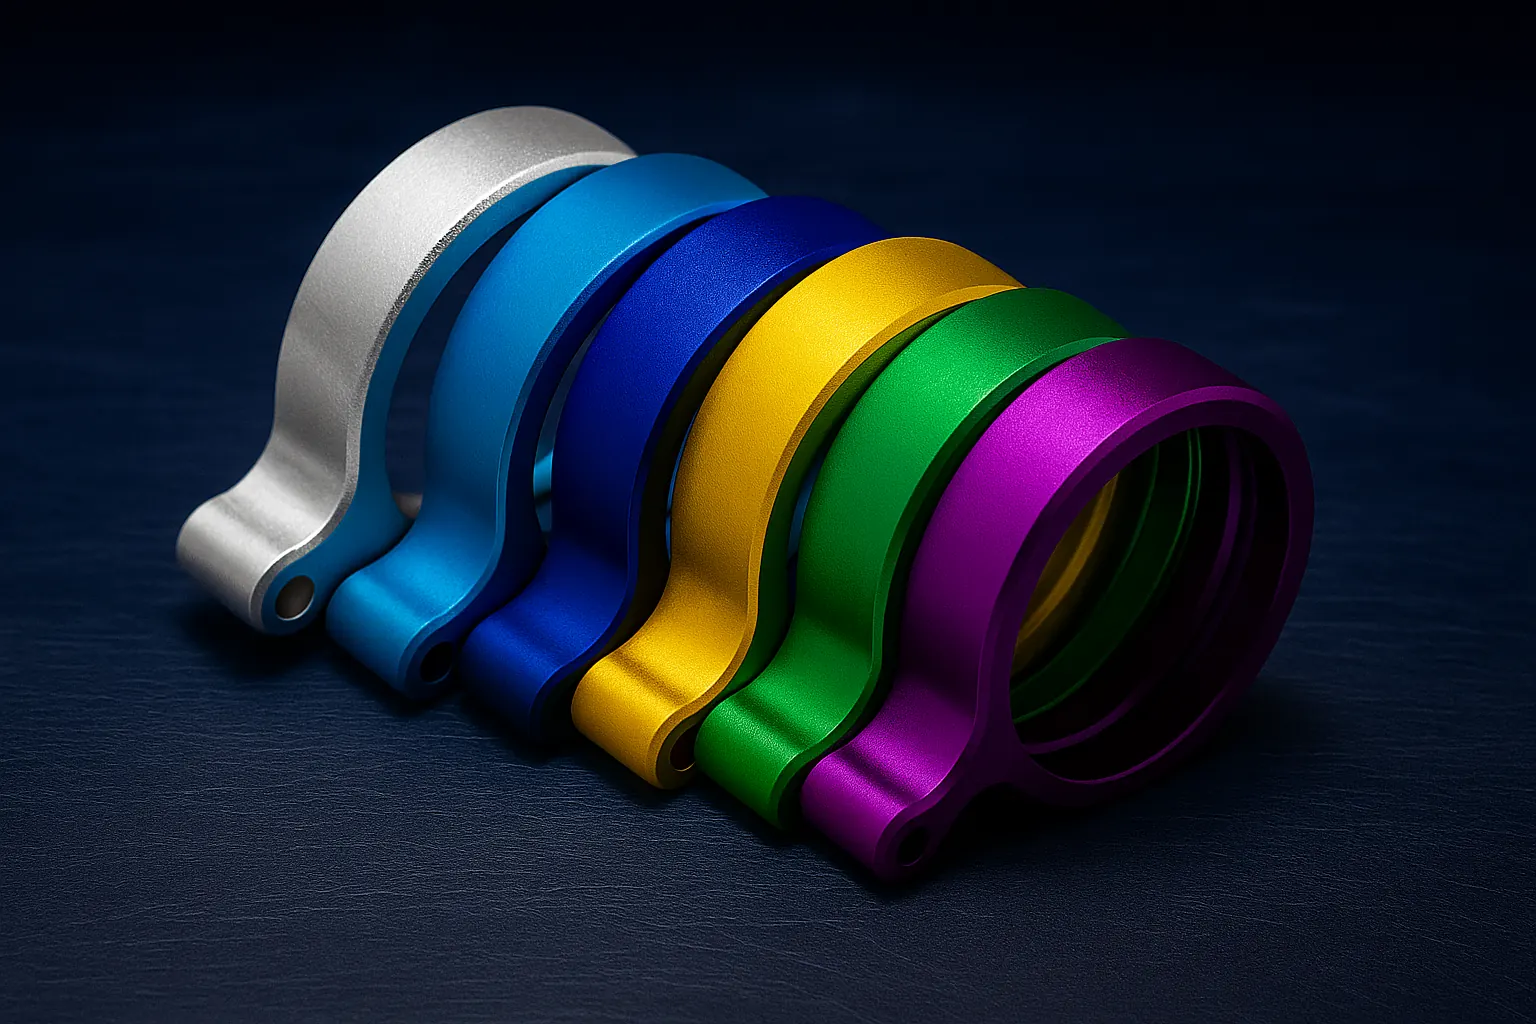
Color y aspecto (ΔE*)
Tono y brillo uniformes frente al patrón del cliente para piezas vistas.
Qué valores
- ΔE* objetivo: ≤ 1,5 frente a patrón (ejemplo)
- Iluminante: D65 / 10°
- Brillo: Según ficha
Cómo lo controlamos
- Luz normalizada
- Medición en puntos definidos
- Gestión y retención de patrones
Sellado y porosidad
Verificación del sellado y la porosidad en muestra testigo.
Qué valores
- Muestreo: Por lote
- Informe: Bajo solicitud
Corrosión (niebla salina)
Coordinamos ensayos de niebla salina y otros con laboratorios acreditados y adjuntamos el informe al lote.
Normas de referencia: ISO 9227
Qué valores
- Duración típica: 48–240 h según especificación
- Informe: De laboratorio acreditado
Cómo lo controlamos
- Requisito definido con el cliente
- Muestras trazadas hasta el laboratorio
- Informe vinculado al lote
Trazabilidad y documentación
Etiquetado, referencias y registros por lote, con certificado de conformidad si lo pides.
Qué valores
- Etiqueta: Pedido · lote · fecha
- Certificado (CoC): Bajo solicitud
- Registros: Archivo digital auditable
Cómo lo controlamos
- Etiquetado en expedición
- Archivo de registros y evidencias
- Entrega del CoC según contrato
Cómo trabajamos
Plazos orientativos: dependen del volumen, de la carga y de los ensayos que pida el proyecto.
De la muestra a la serie
- Requisitos y alcance · 3–5 días
- Especificaciones, tolerancias, requisitos críticos y criterios de aceptación.
- Piloto · 48–72 h
- Validamos acabado y parámetros antes de la serie.
- Serie · 5–10 días
- La misma ruta que aprobaste en el piloto, con plan de control por familia de pieza y registros por lote.
- Liberación y envío · 24–48 h
- Inspección final, certificado de conformidad si lo pides y embalaje que protege el acabado.
Preguntas frecuentes
Lo que nos preguntáis
¿Qué aleaciones trabajáis para automoción?
Sobre todo series 5xxx y 6xxx (EN AW-5754, 5083, 6060, 6061, 6082). Otras, con validación de proceso.
¿Qué acabados ofrecéis para piezas vistas?
Anodizado natural o de color con ΔE* controlado, satinado o pulido previo y sellado. Igualamos el tono al patrón del OEM o del Tier bajo luz D65/10°.
¿Qué espesor recomendáis?
Orientativo: interior, 10–15 µm; exterior, 15–25 µm según la exigencia de corrosión y estética. Fijamos nominal y tolerancias por familia de pieza.
¿Cómo garantizáis la trazabilidad por lote?
Etiqueta con pedido, lote y fecha, registros de proceso y, si lo pides, certificado de conformidad. Guardamos las evidencias para auditoría.
¿Qué necesitáis para presupuestar u homologar?
Aleación y estado, plano o 3D, acabado, nominal y tolerancias, ΔE* y brillo objetivo, zonas a enmascarar, volúmenes y plazo.
¿Tenéis pedido mínimo?
No hay un mínimo rígido: hacemos prototipos y preserie para validar antes del arranque, y ajustamos condiciones según el lote y la frecuencia.
¿Admitís auditorías de homologación?
Sí. Recibimos auditorías de OEM y Tier 1 y 2, compartimos procedimientos y registros bajo NDA y acordamos planes de acción si hace falta.
¿Preparamos la homologación?
Muestra piloto, criterios de aceptación y documentación de conformidad, coordinados.
Pedir propuestaContacto directo
- Teléfono
- +34 937 55 62 77
- bucisl@bucisl.com
- Planta
- Carrer dels Remences, 114, 08304 Mataró (Barcelona)