Coloreado del anodizado
Anodizado decorativo en Mataró (Barcelona)
El proceso
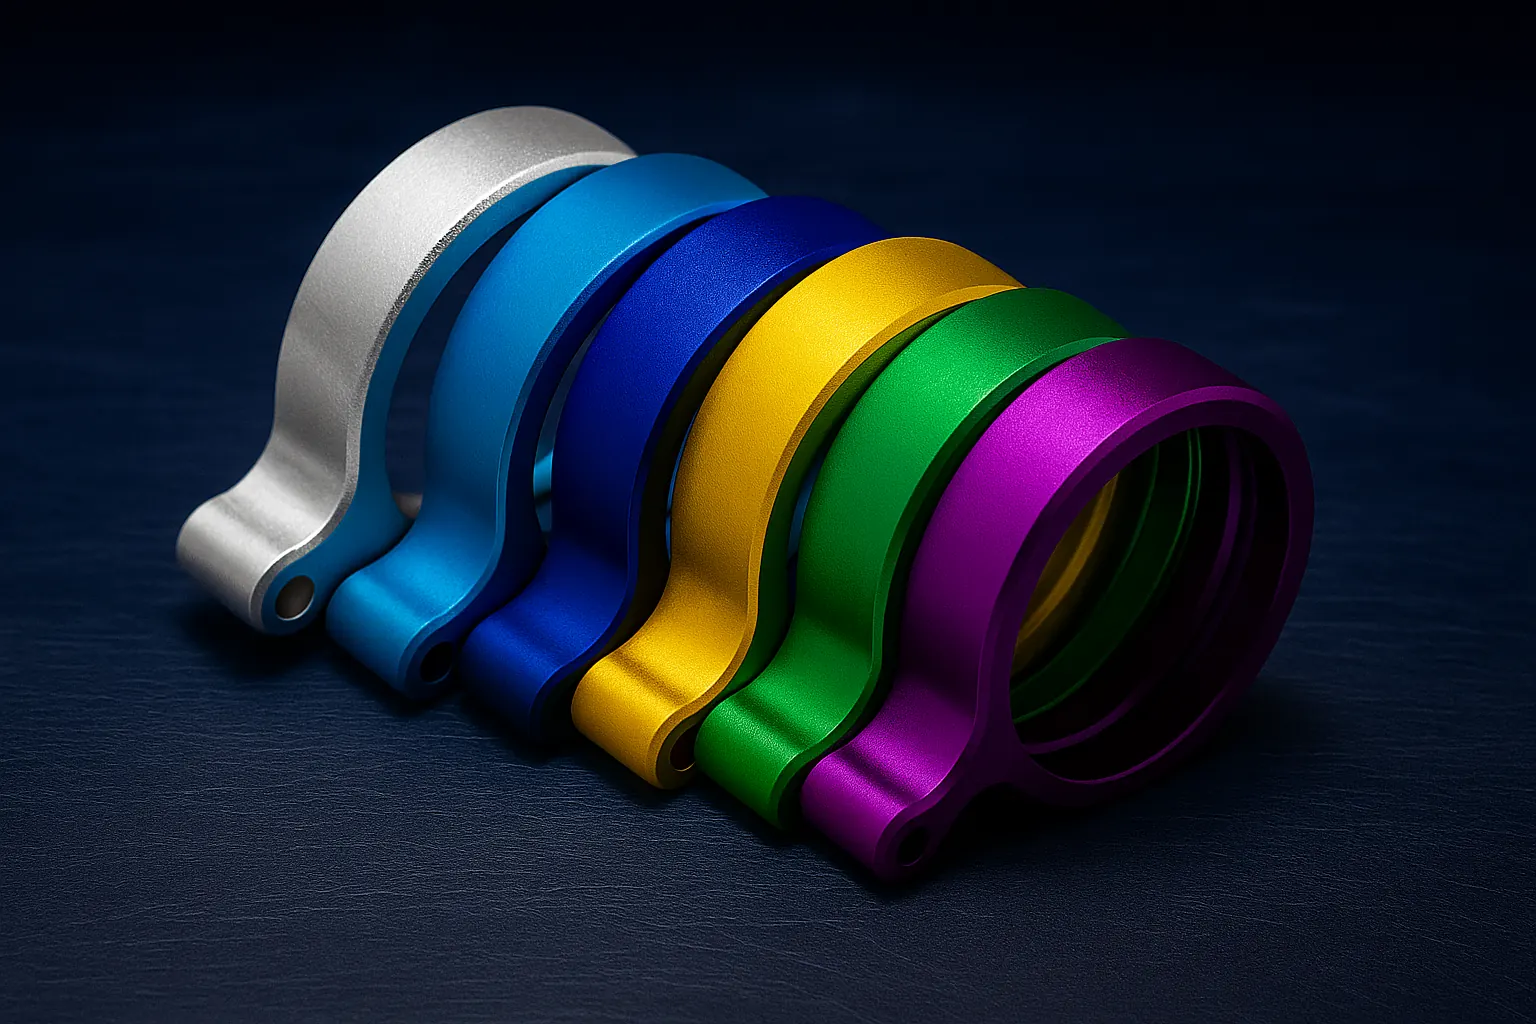
Color metido en el poro del óxido, no pintado encima. Elegimos el método según dónde vivirá la pieza, medimos el tono contra tu patrón y te enseñamos muestras antes de producir.
El color forma parte de la capa
El anodizado crea sobre el aluminio una capa de óxido porosa. Antes de sellarla, esos poros pueden alojar sales metálicas o colorantes: el color queda dentro de la capa y comparte su dureza y su resistencia a la corrosión. Por eso un anodizado de color no se pela ni se descascarilla como una pintura.
Lo difícil no es dar color, sino repetirlo. La aleación, el acabado previo, el espesor y el sellado cambian el tono que ve el ojo. Fijamos esas variables por familia de pieza, medimos el ΔE* frente a tu patrón y guardamos una muestra de retención para que el lote de dentro de un año se parezca al de hoy.
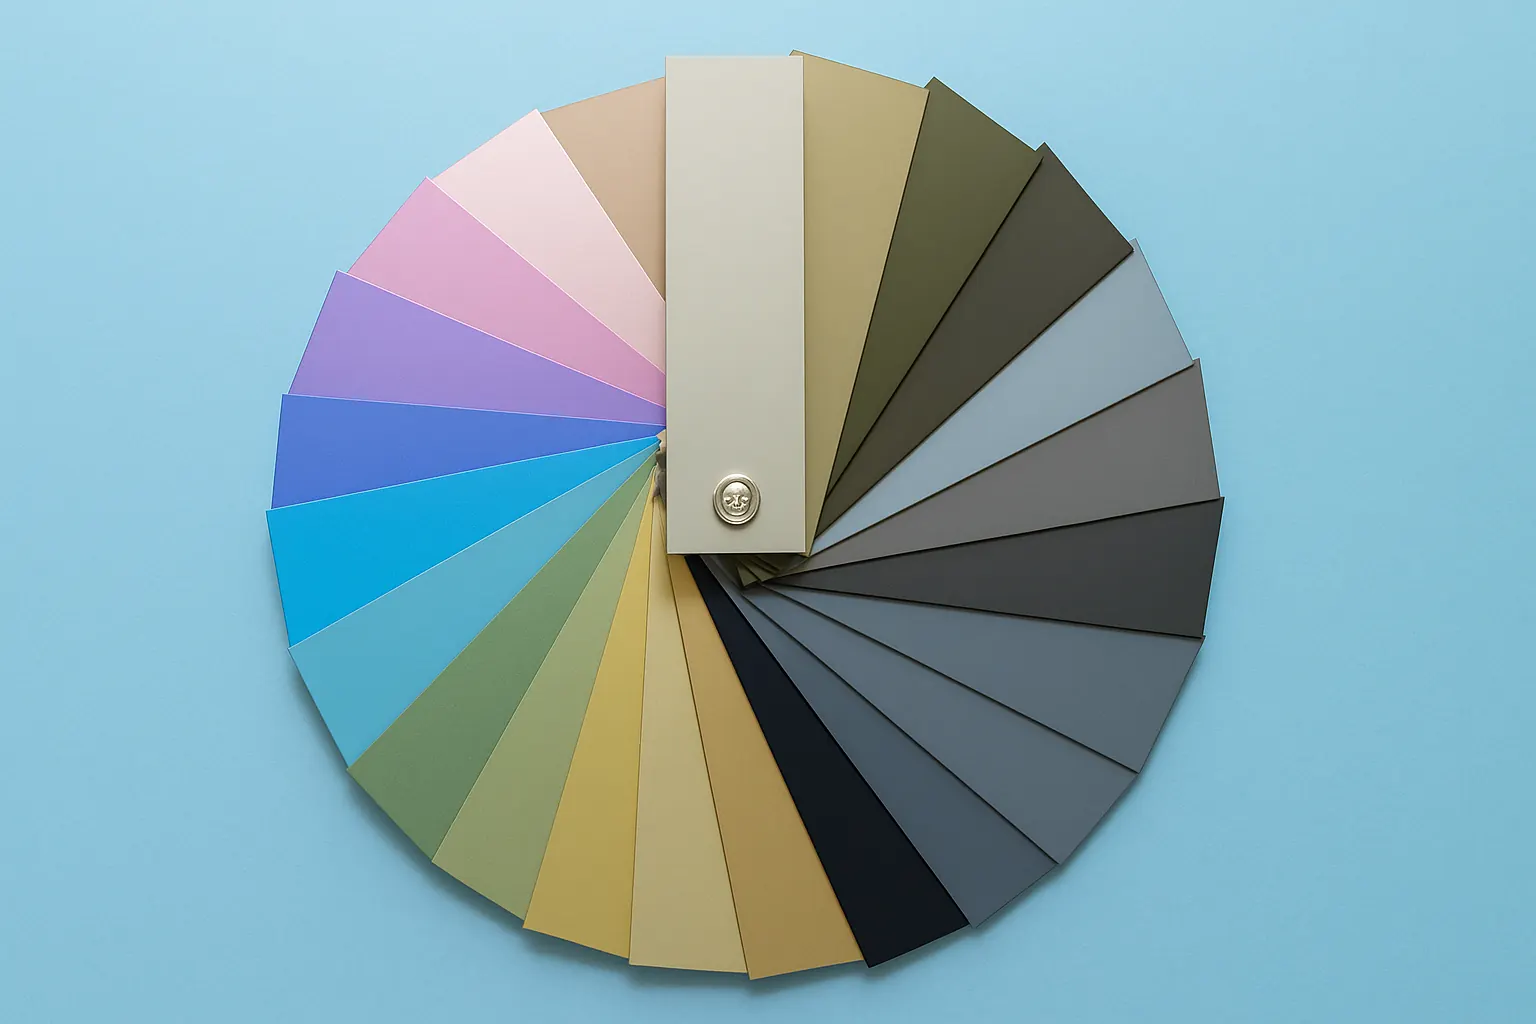
- Igualación a RAL, Pantone o muestra física
- ΔE* medido bajo iluminante D65/10°
- Espesor y sellado según uso interior o exterior
- Trazabilidad y certificado de conformidad por lote
Métodos
El proceso se elige por el uso de la pieza, el tono y la repetibilidad que necesitas.
Cuatro métodos de coloreado
Electrolítico
Deposita sales metálicas en el fondo del poro después de anodizar. Es el más estable frente a los rayos UV y la corrosión.
- Repetibilidad muy alta entre lotes
- Exige un sellado conforme
Indicado para: Arquitectura exterior · Series largas · Champagne, bronces y negro
Teñido orgánico
Colorantes orgánicos que el poro absorbe antes del sellado. Es la gama más amplia, colores vivos incluidos.
- Con sol prolongado, elegir tonos resistentes a UV
- Hay que fijar un ΔE* objetivo
Indicado para: Producto y diseño · Colores especiales · Interior
Interferencial
El color nace de la interferencia de la luz dentro del poro. Aspecto premium y tono muy estable.
- Gama de tonos más corta
- Ventana de proceso y coste propios
Indicado para: Arquitectura premium · Tono de alta estabilidad
Integral
El color se forma mientras crece la capa, según la aleación y el proceso. Da los negros más profundos.
- No sirve para todas las aleaciones
- Siempre con validación previa
Indicado para: Negros profundos · Requisitos funcionales y estéticos
Paleta
Paleta orientativa
Tonos habituales. Siempre los validamos contra tu patrón y un ΔE* objetivo.
- NaturalElectrolítico · exterior
- Inox satinadoNatural · interior y exterior
- ChampagneElectrolítico · exterior
- Oro claroInterferencial · exterior
- Bronce claroElectrolítico · exterior
- Bronce medioElectrolítico · exterior
- Bronce oscuroElectrolítico · exterior
- GrafitoElectrolítico · exterior
- NegroInterferencial u orgánico · exterior*
- Azul titanioInterferencial · exterior
- Verde olivaInterferencial · exterior
- Rojo rubíOrgánico · interior
- FucsiaOrgánico · interior
- MoradoOrgánico · interior
- Azul cobaltoOrgánico · interior
- Azul eléctricoOrgánico · interior
- VerdeOrgánico · interior
Los colores de pantalla son una referencia: el tono real depende de la aleación, la textura y las micras. *El negro de exterior depende del método elegido.
Control de calidad
Lo que medimos
Los requisitos críticos que deciden si un color es estable y repetible.
Color (ΔE*)
Igualación frente a patrón RAL, Pantone o muestra física, con medición de ΔE* en condiciones normalizadas.
El satinado, el cepillado y la aleación cambian el tono percibido.
Normas de referencia: ISO / ASTM de colorimetría
Qué valores
- ΔE* objetivo: Según especificación (p. ej. ≤ 1,5)
- Iluminante / observador: D65 / 10°
- Patrón: Del cliente u OEM
Cómo lo controlamos
- Cabina de luz verificada antes de medir
- Medición en puntos definidos frente al patrón
- Registro de valores con evidencia visual
- Patrón de retención por familia de color
Brillo (GU) y textura
Mate, satinado o pulido según ficha, con la dirección del grano constante en todas las piezas.
Qué valores
- Brillo: GU objetivo según pieza
- Textura: Mate · satinado · pulido
Cómo lo controlamos
- Rugosidad o cepillado previo definidos
- GU comparado con el objetivo en zonas fijadas
- Muestra testigo aprobada y replicada en serie
Espesor y sellado
La protección y la estabilidad del color dependen de las micras de capa y de un sellado correcto.
En exterior severo: micras altas y sellado robusto.
Normas de referencia: ISO / ASTM de sellado y porosidad
Qué valores
- Interior: 10–15 µm
- Exterior: 15–25 µm
- Medición de espesor: Corrientes de Foucault
- Sellado: Ensayo en muestra por lote
Estabilidad UV y corrosión
El método y el colorante se eligen según la exposición al sol y el ambiente de la pieza.
Colores orgánicos intensos en exterior: validar UV y sellado antes de la serie.
Normas de referencia: ISO 9227
Qué valores
- Método para exterior: Electrolítico o interferencial
- Niebla salina: 48–240 h según especificación
Trazabilidad
Cada lote sale etiquetado y sus registros se archivan. Certificado de conformidad si lo pides.
Qué valores
- Certificado (CoC): Por lote
- Etiqueta: Pedido · lote · fecha
Cómo trabajamos
Plazos orientativos: dependen del volumen, de la carga y de los ensayos que pida el proyecto.
De la muestra a la serie
- Brief de color · 2–4 días
- Referencia RAL, Pantone o muestra física, brillo y ΔE* objetivo, y uso interior o exterior.
- Muestrario · 48–72 h
- Muestras o pieza piloto sobre tu aleación para aprobar tono, brillo y textura.
- Serie · 5–10 días
- La misma ruta que aprobaste en el piloto, con plan de control por familia de pieza y registros por lote.
- Liberación y envío · 24–48 h
- Inspección final, certificado de conformidad si lo pides y embalaje que protege el acabado.
Preguntas frecuentes
Lo que nos preguntáis
¿Qué diferencia hay entre anodizado natural y anodizado de color?
El natural no lleva colorante: deja el tono plata del aluminio. El de color añade tono con sales metálicas (electrolítico), colorantes orgánicos, interferencia óptica o durante el propio crecimiento de la capa (integral).
¿Podéis igualar un RAL o un Pantone?
Sí. Trabajamos contra patrón, a ser posible una muestra física, y medimos el ΔE* bajo D65/10°. Antes de la serie te enviamos muestras o una pieza piloto para aprobar.
¿Qué método de coloreado conviene para exterior?
Electrolítico o interferencial, por su estabilidad frente a UV y corrosión. El tono y la aleación también cuentan: te recomendamos uno según el uso final.
¿Puede variar el color entre lotes?
Hay una variación propia de la aleación y el proceso. La reducimos con patrón, ΔE* objetivo, la misma ruta de acabado y controles en cada lote.
¿Cómo afectan la aleación y el acabado previo al color?
La serie de la aleación, su estado y el satinado o cepillado cambian la apariencia. Por eso validamos con una muestra de la misma familia de pieza.
¿Qué espesor y qué sellado recomendáis?
Interior, 10–15 µm; exterior, 15–25 µm. Un sellado correcto es lo que mantiene el color estable y la pieza protegida frente a la corrosión.
¿Entregáis certificado y registros?
Sí. Certificado de conformidad por lote si lo necesitas, con registros de micras, ΔE* y sellado, y las fotos o mediciones que acordemos.
¿Hay límites de tamaño o de geometría?
Dependen del utillaje y de la línea. Indícanos dimensiones máximas, puntos de contacto y si hace falta enmascarar alguna zona.
Sectores
Dónde lo aplicamos
Arquitectura y construcción
Fachadas, carpintería y lamas con color repetible entre tiradas y documentación de obra.
Saber más
Decoración y diseño industrial
Producto, iluminación y mobiliario con color, brillo y grano aprobados en muestrario.
Saber másAutomoción
Piezas vistas y técnicas, e-mobility y prototipos, con la documentación de una homologación.
Saber más
¿Te enviamos un muestrario?
Tonos, brillos y texturas sobre tu aleación, para aprobar el color antes de producir.
Pedir muestrarioContacto directo
- Teléfono
- +34 937 55 62 77
- bucisl@bucisl.com
- Planta
- Carrer dels Remences, 114, 08304 Mataró (Barcelona)